Язык
Контент
Изгиб проволоки — это контролируемая пластическая деформация, и она работает только тогда, когда вы одновременно управляете тремя переменными: опорой, радиусом изгиба и упругим возвратом. Поддерживайте проволоку с обеих сторон изгиба, чтобы деформация произошла именно там, где вы хотите. Внутренний радиус должен быть выше минимального, который может выдержать материал. Затем перегните на отмеренную величину, чтобы проволока снова пружинила под тем углом, который вам действительно нужен. Отожженная медная проволока диаметром 1 мм будет следовать за вашими пальцами. Стержень из закаленной в масле пружинной стали толщиной 5 мм треснет на внешней стороне сильного изгиба, если радиус, закалка и направление изгиба не будут запланированы до того, как к нему прикоснется какой-либо инструмент.
В этом руководстве рассказывается о механике изгиба, важных значениях радиуса, повторяемом методе ручной гибки, о том, как ведут себя обычные материалы проволоки, а также о моменте, когда ручной гибочный станок перестает быть практичным, и его берет на себя гибочный станок с ЧПУ. Каждое число здесь является отправной точкой для тестового изгиба, а не заменой его.
Когда проволока сгибается, внешняя часть изгиба растягивается, а внутренняя сжимается. Средний слой, называемый нейтральной осью, сохраняет свою первоначальную длину. Число, определяющее, выдержит ли изгиб, — это деформация внешней поверхности, и ее можно быстро вычислить:
Поверхностная деформация = d / (2Р d) , где d диаметр проволоки и R — внутренний радиус изгиба.
Эти три результата объясняют большинство трещин на изгибах в цехах: слишком сильное растяжение при слишком маленьком радиусе, в материале, у которого почти не осталось пластичности. Прежде чем отправлять партию, возьмите допустимую деформацию изгиба из таблицы данных поставщика проволоки и сравните ее с расчетным значением. Каждый изгиб также упрочняет проволоку в этом месте, поэтому проволока, которая один раз сгибается ровно, может сломаться, если вы неоднократно откроете и закроете ее в одном и том же месте.
Минимальный радиус изгиба обычно выражается кратным диаметру проволоки, поскольку проволока диаметром 1 мм и проволока диаметром 6 мм, изготовленные из одного и того же сплава, не имеют одного и того же предельного абсолютного радиуса. В таблице ниже перечислены типичные начальные значения, используемые при формовке проволоки и изготовлении пружин. Более жесткий характер увеличивает это число; предварительный нагрев или отжиг тянет его вниз.
| Материал проволоки | Минимальный внутренний радиус | Практическая заметка |
|---|---|---|
| Отожженная медь, латунь | от 0,5 д до 1 д | Очень щадящий, низкий пружинящий эффект |
| Мягкая сталь, отожженная | с 1д по 2д | Следите за апельсиновой коркой на толстом бульоне. |
| Нержавеющая сталь 304, 316, отожженная | с 1д по 2д | Работа быстро затвердевает, согните один раз |
| Фосфористая бронза, пружинный закал. | 3д в 4д | Умеренная упругость, чистые края. |
| Музыкальная проволока, пружинная сталь, закаленная в масле. | с 4д по 6д | Высокая прочность на растяжение, высокая упругость |
Если для конструкции требуется радиус, меньший, чем позволяет таблица, у вас есть три варианта: перейти на более мягкий отпуск, предварительно нагреть зону изгиба, чтобы уменьшить предел текучести, или изменить диаметр проволоки и использовать две более тонкие проволоки там, где планировалась одна толстая проволока.
Как только изгибающая сила снимается, упругая часть деформации восстанавливается и изгиб раскрывается. Это пружинение, и это немаловажный эффект. На практике это количество варьируется в зависимости от состояния и отношения радиуса изгиба к диаметру проволоки.
Надежный метод — согнуть один испытательный образец до заданного угла, измерить то, что вы на самом деле получили, и рассчитать коэффициент перегиба: коэффициент перегиба = целевой угол / достигнутый угол. Затем умножьте каждый угол в работе на этот коэффициент. Если целевой 90 градусов оказался при 82 градусах, коэффициент равен 1,098, поэтому вы программируете 99 градусов для достижения 90. Программы гибки ЧПУ сохраняют эту компенсацию как значение коррекции и применяют ее для каждого изгиба, поэтому машина, которая хорошо компенсирует, будет удерживать угол еще долго после того, как ручной оператор перестанет перепроверять каждую деталь.
Гибка вручную работает для прототипов и ремонта, но не повторяется. Приведенная ниже последовательность позволяет сохранить деталь, согнутую вручную, близкой к рисунку, и та же логика переносится непосредственно на машинное программирование.
Полезные ручные инструменты для этой работы включают круглогубцы для небольших диаметров, плоскогубцы с параллельным действием, которые удерживают губки под прямым углом к проволоке, устройство для сгибания засосов для зачистки кабелепровода, брусок из твердой древесины и молоток для плавных изгибов по форме, а также оправочный пресс, когда проволока диаметром от 4 до 8 мм требует большего рычага, чем может обеспечить ваше запястье.
Выбор материала меняет изгиб гораздо сильнее, чем ожидает большинство людей, и это первое, что нужно исправить, прежде чем обсуждать радиусы или инструменты.
Изгибающая нагрузка возрастает примерно пропорционально квадрату диаметра, поэтому переход с проволоки диаметром 2 мм на 4 мм требует не удвоенного усилия, а ближе к четырем. Это единственное соотношение объясняет, почему инструменты так резко меняются по мере того, как проволока становится толще.
Другим ограничивающим фактором является повторение. Ручная гибка подходит для десяти частей; работа, требующая тысяч одинаковых форм проволоки, требует машины, которая воспроизводит последовательность изгиба без участия оператора, поскольку оператор является крупнейшим источником изменений в любом ручном процессе.
Проволокогибочный станок с ЧПУ заменяет руки оператора осями с сервоприводом. Проволока подается парой роликов, измеряющих длину, вращается шпинделем, задающим плоскость следующего изгиба, и формируется салазками инструмента или гибочными штифтами, которые перемещаются в запрограммированные положения. Поскольку каждая ось управляется сервоприводом, машина может применять различную коррекцию пружинения к каждому изгибу в программе и повторять одну и ту же последовательность на протяжении всего переключения. В этом документе объясняется основной принцип работы этих станков, в том числе взаимодействие осей подачи, вращения и гибки. руководство по работе гибочного станка .
Две способности имеют наибольшее значение, когда вы переходите от ручного сгибания к станку. Во-первых, контроль длины: подающие ролики удерживают длину резки с точностью до долей миллиметра, поэтому расстояния между изгибами в детали с несколькими изгибами остаются постоянными. Во-вторых, контроль угла: гибкие штифты сервопривода могут удерживать угол изгиба в пределах нескольких десятых градуса после набора значения упругого возврата, что намного жестче, чем проверка транспортиром на стенде.
 ZW-480 4-осный гибочный станок с ЧПУ для пружинной проволоки ZW-480 4-осный гибочный станок с ЧПУ для пружинной проволоки Посмотреть продукт →
Четырехосный станок этого типа охватывает большинство двумерных форм проволоки и простые трехмерные детали: подачу, вращение и два направления гибки. Для цехов, производящих крючки, зажимы, ручки, рамки и простые проволочные стойки, такой конфигурации обычно достаточно.
Количество правых осей определяется геометрией детали, а не размером бюджета. Полезный способ планирования — подсчитать, сколько независимых движений необходимо проволоке.
 TK-5120 5-осевой станок для навивки пружин с ЧПУ TK-5120 5-осевой станок для навивки пружин с ЧПУ Посмотреть продукт →
Пятиосный гибочный станок — это обычный шаг вперед, когда проволочная форма имеет изгибы, выходящие за пределы плоскости, например, удерживающий зажим со смещенной ножкой или рама со загнутым углом. Поставщики автомобилей и транспортных средств часто указывают этот класс машин, поскольку рамы сидений, тяги и концы тросов объединяют в одной детали несколько плоскостей изгиба; требования к этому сектору обобщены в приложения для формовки проволоки в автомобилестроении и мобильном транспорте обзор.
Большинство дефектов изгиба, относящихся к партии, обнаруживаются в начале тиража, а не в середине. Просмотрите этот список до того, как будет подписана первая хорошая часть.
 СТОЙКА ДЛЯ ПОДАЧИ ПРОВОЛОКИ SLB-2800 Дополнительная информация Посмотреть продукт →
Оборудование для подачи проволоки является частью процесса гибки, а не аксессуаром. Приводная или автономная кормовая стойка с контролируемым натяжением устраняет значительную часть отклонений в длине, которые проявляются в виде бракованных деталей через три часа после начала смены.
Когда изгиб идет неправильно, симптом обычно указывает на одну из небольшого числа причин. В таблице ниже описаны распространенные дефекты и способы их устранения, позволяющие быстрее их устранить.
| Дефект | Вероятная причина | Первая коррекция |
|---|---|---|
| Трещина или раскол на внешней стороне изгиба | Радиус ниже минимума материала или проволока уже закалена. | Увеличьте радиус или перейдите на более мягкий характер. |
| Угол смещается поперек пробега | Слишком низкое значение упругого возврата, изменение натяжения проволоки, износ инструмента. | Повторно проверьте упругость, стабилизируйте натяжение шпули. |
| Изгиб скручивается вне плоскости | Ось вращения смещена, недостаточная поддержка вблизи изгиба | Повторно откалибруйте вращение, добавьте направляющую рядом с инструментом. |
| Сплющенный или овальный участок на изгибе | Радиус штифта слишком мал, давление зажима слишком велико. | Сопоставьте штифт с 2R, уменьшите усилие зажима. |
| Готовая длина короткая или длинная | Допуск на изгиб игнорируется, проскальзывание подачи | Добавьте припуск на изгиб к длине развертки, проверьте сцепление ролика. |
Изгиб, который выглядит правильным, не является изгибом, который имеет правильные размеры. Три проверки ловят почти все.
Частота отбора проб должна соответствовать процессу, а не календарю. Стабильный ход с установившимся значением пружинения можно проверять каждую пятидесятую часть; запуск, который только что был налажен или в котором используется новая партия проволоки, заслуживает проверки при первом изделии и проверки при каждой смене инструмента.
Зажмите проволоку в тисках с мягкими губками или прижмите ее к неподвижному штифту, затем потяните свободный конец вокруг круглой формы. Диаметр формы должен быть примерно в два раза больше желаемого внутреннего радиуса, потому что проволока будет пружинить и слегка раскрываться. Сначала отметьте линию сгиба на основе исходной точки, чтобы деталь оставалась однородной по размерам.
Это зависит от материала и состояния и обычно выражается кратно диаметру проволоки. Отожженная медь может иметь половину диаметра; Музыкальная проволока и пружинная сталь, закаленная в масле, обычно требуют четырех-шести диаметров. Всегда сверяйтесь с техническими данными поставщика проволоки для конкретной партии.
Измерьте, а не гадайте. Согните образец, запишите полученный угол и разделите целевой угол на это значение. Типичное восстановление составляет от одного до трех градусов для отожженной меди и до пятнадцати градусов для твердой пружинной стали, поэтому множитель имеет наибольшее значение для высокопрочной проволоки.
Да, в пределах. Сплавы в диапазоне от 0,5 до 2 мм можно сгибать с помощью хороших плоскогубцев и приспособления, если радиус большой. При превышении этого усилия становится трудно контролировать силу и упругость, а риск растрескивания на внешней стороне изгиба резко возрастает.
Наружная поверхность превысила нагрузку, которую может выдержать материал. Три обычные причины: внутренний радиус меньше, чем позволяет материал, проволока уже подверглась нагартовке в результате предыдущей операции или отпуск слишком твердый для данного применения. Расчет поверхностной деформации с помощью d/(2R d) быстро показывает, насколько далеко зашла конструкция за предел.
Только тогда, когда требуемый радиус меньше, чем позволяет материал в его нынешнем состоянии, или когда проволока достаточно толстая, и формовочные нагрузки становятся непрактичными. Локальный нагрев снижает предел текучести в зоне изгиба, но также изменяет свойства этой зоны, поэтому детали, которые несут нагрузку, следует оценивать позже, а не предполагать, что они в порядке.
Гибка позволяет получить дискретные углы и формы на проволоке, проходящей через машину. Навивка создает непрерывную спираль, при которой проволока наматывается на шаг и диаметр, которые обычно требуют следующего этапа снятия напряжения. Многие машины справляются с обоими задачами, но инструменты, стратегия управления и допуски различны.
Отрежьте после окончательного изгиба, оставьте достаточную прямую длину, чтобы режущий инструмент мог захватить деталь, не вытягивая ее, и установите коррекцию упругого возврата на последнем изгибе отдельно от предыдущих. Окончательный изгиб обычно требует наибольшей компенсации, поскольку деталь больше не удерживается остальной частью проволоки.
Гибка проволоки сводится к четырем решениям, принимаемым по порядку: материал и состояние, внутренний радиус, измеренный по формуле деформации, значение перегиба, взятое из реального испытательного образца, и процесс, соответствующий количеству. Десять деталей принадлежат верстаку с приспособлением. Десять тысяч деталей с тремя плоскостями гибки предназначены для гибочного станка с сервоприводом, контролируемой подачей проволоки и сохраненными коррекциями пружинения.
Сначала выполните тестовый изгиб. Измерьте угол, радиус и конечную длину. Эти три цифры сообщают вам, будет ли работа выполняться вручную или будет передана на машину, и они дадут вам начальные значения для любого выбранного вами маршрута.
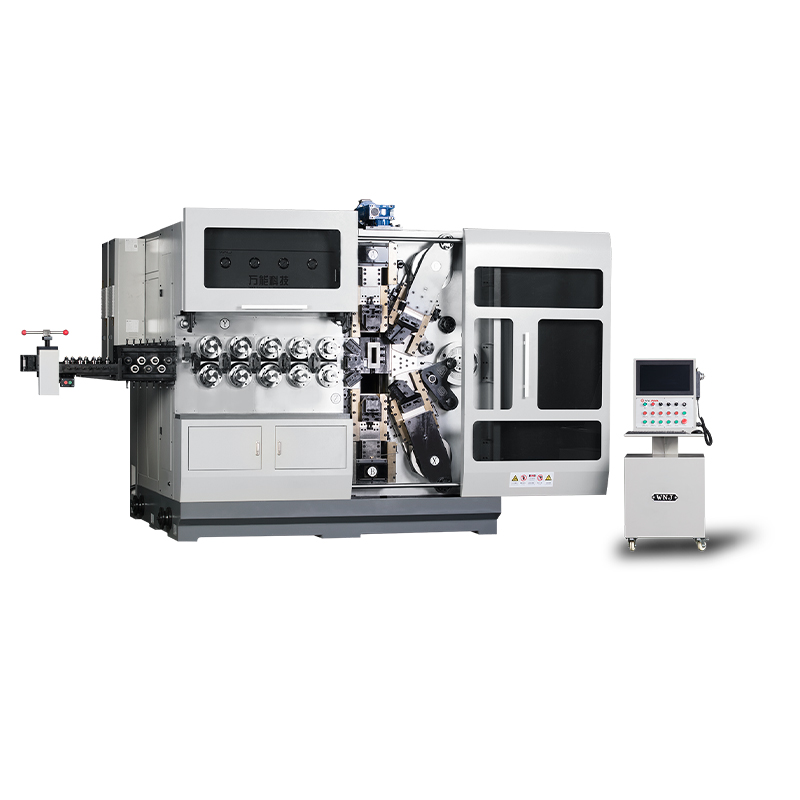
ТК12120 TK-12120 12-осевая машина для намотки пружин с ЧПУ...
Смотрите подробности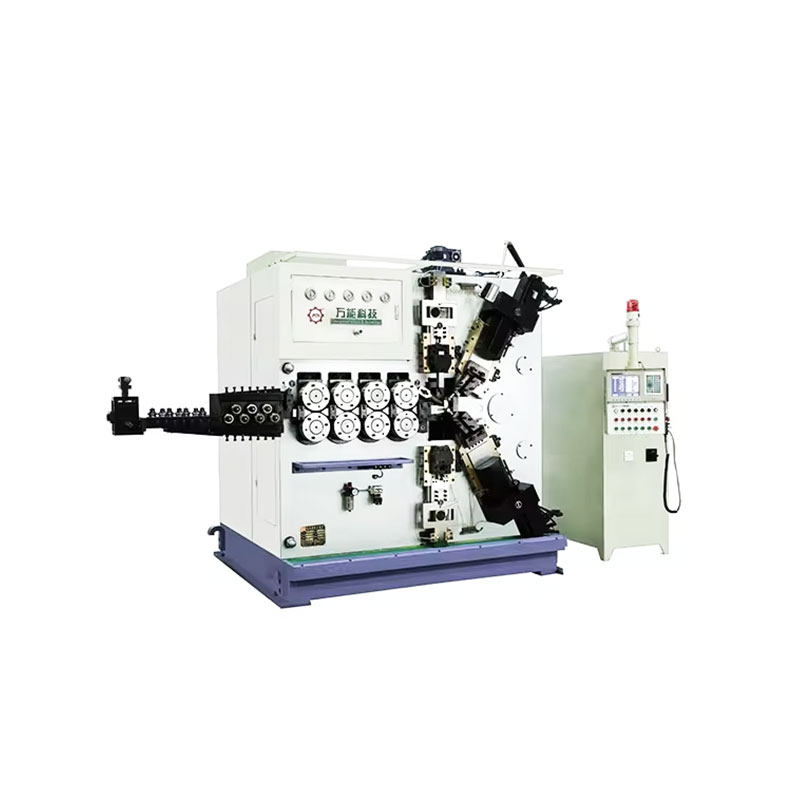
ТК-6160 Пружинно-прокатный станок с ЧПУ TK-6160...
Смотрите подробности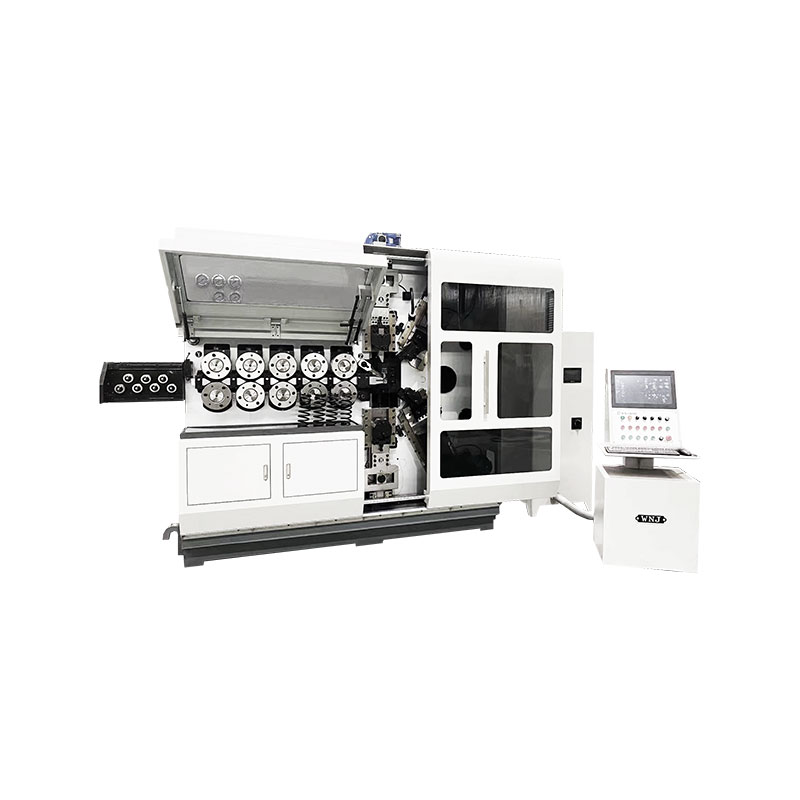
ТК-6120 Пружинно-прокатный станок с ЧПУ TK-6120...
Смотрите подробности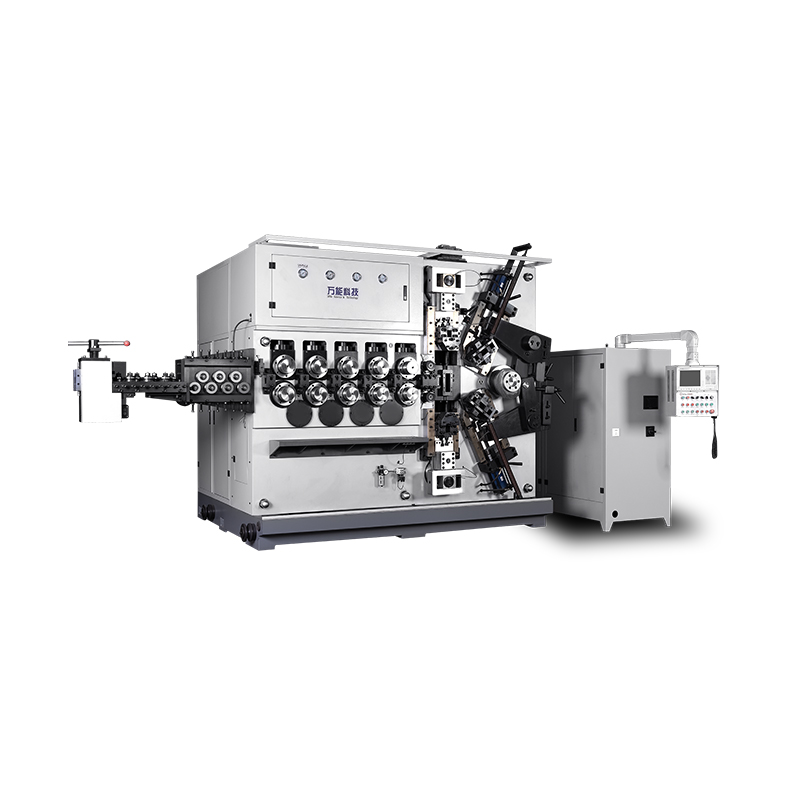
ТК-5200 TK-5200 5-осевой станок для намотки пружин с ЧПУ ...
Смотрите подробностиМобильный QR-код
 中文简体
 英语
 俄语
 西班牙语