Язык
Контент
A гибочная машина это производственный инструмент, который изменяет форму проволоки, стержня, трубы или плоского металла до заданных углов и кривых с использованием механической силы, сервоуправления с ЧПУ или их комбинации. При производстве пружин и деталей из проволоки практическое определение более требовательно: оборудование должно подавать, выпрямлять, сгибать и резать материал за один непрерывный цикл, сохраняя при этом допуски на размеры в диапазоне ±0,1 мм.
Прямой ответ на самый распространенный вопрос о покупке таков: выберите Станок для гибки проволоки с ЧПУ когда ваши детали содержат более двух изгибов, когда размеры партий часто меняются или когда клиенты требуют документированной повторяемости программы. Выбирайте ручной или гидравлический гибочный станок только для крупносерийного производства изделий одной формы с большими допусками.
Каждый гибочный станок относится к одному из трех семейств систем управления, и разница больше влияет на экономичность эксплуатации, чем на закупочную цену.
| Тип | Метод управления | Типичный диапазон диаметров | Лучшее для |
|---|---|---|---|
| Ручной/Механический | Шаблон оператора | Проволока 0,5–3 мм | Прототипы, запасные части |
| Гидравлический | Цилиндры умирает | Труба 3–50 мм, арматура | Гибка труб, строительство |
| Сервопривод с ЧПУ | Программируемые серводвигатели | Проволока 0,3–12 мм | Пружины, зажимы, кронштейны, сложные формы |
Гибочный станок с ЧПУ превращает трехмерный рисунок детали в последовательность скоординированных серводвижений. В каждом цикле вместе работают пять подсистем:
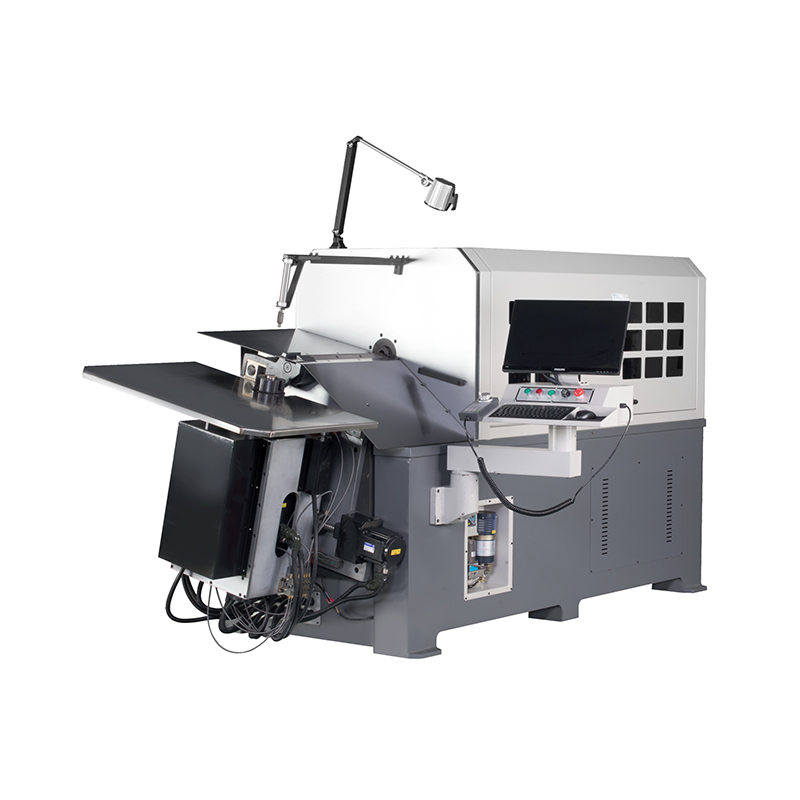
Именно эта архитектура позволяет одной машине производить пружину для наклона сиденья, форму хирургической проволоки и мебельный зажим за одну смену. Такая модель, как ZW480 4-осевой станок для гибки пружинной проволоки с ЧПУ объединяет независимое управление подачей с двунаправленным гибочным рычагом, что позволяет операторам изготавливать пружины багажа, пружины сидений и формы медицинской проволоки за один проход без вторичных операций.
Если вам нужна полная механическая последовательность, воспользуйтесь нашим руководством по как работает гибочный станок шаг за шагом подробно объясняет роль каждого ролика и оправки.
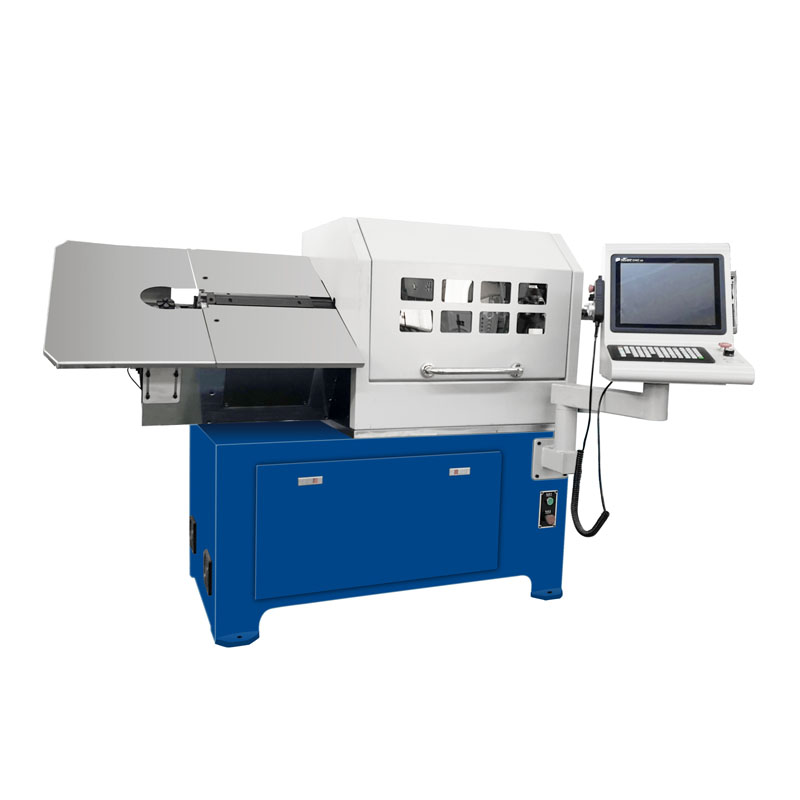 ZW-480 4-осевой станок для гибки пружинной проволоки с ЧПУ Благодаря четырех- или семиосному соединению и сервоприводу подачи проволоки этот станок обеспечивает высокую точность и стабильность формования проволоки. Сравните его характеристики с вашим временем цикла и требованиями к допускам. Посмотреть продукт →
Прежде чем сравнивать предложения, сопоставьте каждую машину-кандидата с приведенной ниже структурой. Эти шесть спецификаций оказывают наибольшее влияние на то, сможет ли машина производить ваши детали в течение требуемого времени цикла и с соблюдением допусков.
| Спецификация | Что это вам говорит | Практическое воздействие |
|---|---|---|
| Количество осей | Количество сервоуправляемых движений | Большее количество осей позволяет создавать более сложные формы, но повышает цену. |
| Диапазон диаметров проволоки | Минимальные и максимальные размеры проволоки, которые принимает система подачи | Проволока за пределами диапазона вызывает застревание подачи и неточные изгибы. |
| Максимальная скорость подачи | Обычно 30–100 м/мин. | Непосредственно определяет время цикла для длинных деталей |
| Гибка arm rotation | Гибка range in degrees | Определяет, возможны ли подрезы и обратные изгибы. |
| Хранение программ | Количество программ обработки детали в памяти | Большой склад сокращает переналадку в цеховом производстве |
| Повторяемость | Отклонение между последовательными частями | Более высокая повторяемость снижает количество брака при больших объемах производства. |
Для подрядного цеха, работающего с автомобильной и мебельной проволокой диаметром от 1,0 до 4,5 мм, 4-осевой станок со скоростью подачи 80 м/мин может обрабатывать большинство стандартных деталей. Для более жестких допусков в аэрокосмических или медицинских компонентах выберите 5-осевой или более мощный станок с бескулачковой системой формовки, поскольку дополнительная ось перемещает инструмент вокруг поднутрений, а не заставляет деталь перемещаться.
Гибочные машины производят удерживающие, зажимающие и передающие силу проволочные формы, дополняющие винтовые пружины. Спрос сильно пересекается с производством пружин в следующих отраслях:
В автомобилестроении современный легковой автомобиль содержит примерно от 60 до 120 пружинных элементов в зависимости от модели, а также десятки формованных проволочных зажимов и кронштейнов, которые технически не классифицируются как пружины (по отраслевым оценкам). Контрактные производители, желающие выполнить эту работу, обычно используют такую машину, как ZW880 Машина для гибки пружин , поскольку его расширенный диапазон диаметров охватывает конструкционные кронштейны и подвески рамы, сохраняя при этом точность, необходимую для пружин сидений.
Идеи планирования производства, характерные для данного сектора, можно найти в нашем Замечания по применению в автомобилестроении и мобильности .
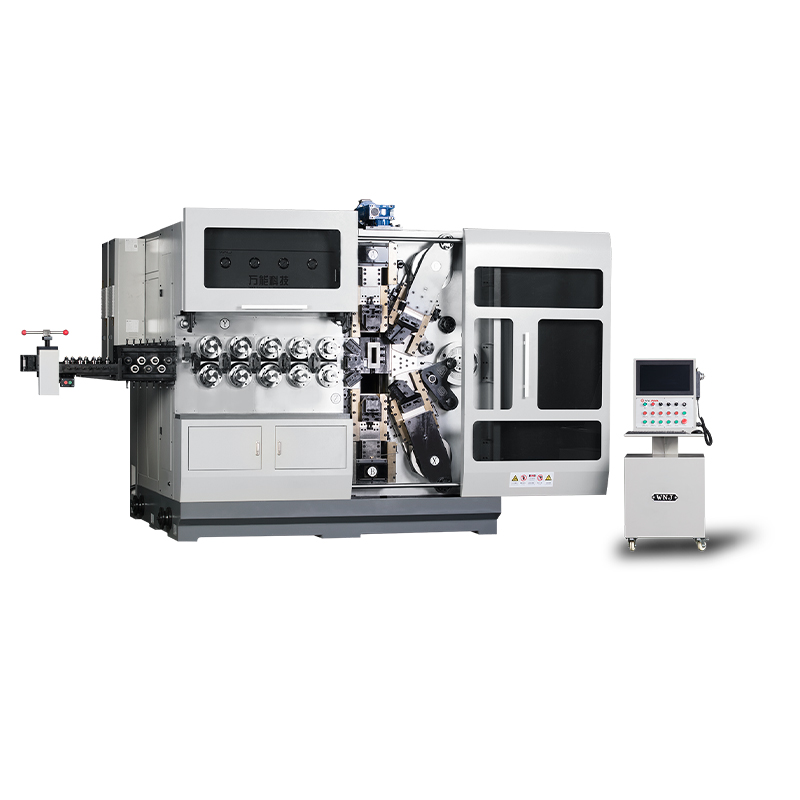
 ZW-880 8-осевой станок для гибки пружинной проволоки с ЧПУ Благодаря восьми осям для сложной гибки и вращающейся подаче проволоки, обеспечивающей стабильность, этот станок подходит для сложных задач. Оцените его оси и возможности подачи, чтобы избежать типичных ошибок при покупке. Посмотреть продукт →
Выполните пять шагов в этом порядке, и вы избежите двух наиболее распространенных ошибок при покупке: покупки слишком большого количества осей и недостаточной подачи проволоки.
Самая распространенная ошибка – недооценка подачи проволоки. На механизм подачи приходится около 30 процентов всех случаев износа оборудования, поэтому мастерская, которая планирует использовать пружинную проволоку из нержавеющей стали или закаленную в масле, должна настаивать на использовании закаленных подающих роликов и автоматической системы смазки в качестве стандартного оборудования.
Производительность гибочной машины зависит от графика ее технического обслуживания. Три рутины отличают хорошо управляемые магазины от остальных:
Запланируйте примерно 2–3 процента стоимости машины в год на расходные материалы. Режущие лезвия и гибочные оправки — это детали, которые выходят из строя в первую очередь, а время выполнения заказа обычно составляет от двух до четырех недель. Запасной комплект окупается в первый раз, когда лезвие сломается.
Машина для навивки пружин наматывает проволоку на оправку по спирали для изготовления витков с контролируемым шагом, диаметром и количеством активных витков. Гибочная машина формирует открытые формы из проволоки, такие как зажимы, кронштейны, крючки и кольца, создавая углы в одной или нескольких плоскостях. На большинстве заводов по производству пружин используются оба устройства: намотчик для круглых пружин и гибочный станок для сопутствующих форм из проволоки.
Да, в пределах номинального диаметра и диапазона растяжения. Обычные материалы включают пружинную сталь, нержавеющую сталь, музыкальную проволоку, латунь, алюминий и проволоку с покрытием. Для каждого материала используется разное давление подающего ролика и скорость гибки, и эти значения сохраняются вместе с программой обработки детали.
Двумерным формам и простым крючкам нужны 3 оси. Детали с изгибами в разных плоскостях должны иметь не менее 4 осей. Формы с подрезами, такие как двойные торсионные пружины или многооборотные стопорные кольца, обычно требуют от 5 до 12 осей.
Обратите внимание на аварийную остановку на панели управления и в зоне подачи проволоки, прозрачное блокирующее устройство над зоной изгиба и ограничение крутящего момента сервопривода, которое останавливает ось в случае застревания проволоки. Эти функции являются стандартными для высококачественных станков с ЧПУ и настоятельно рекомендуются для любой мастерской.
На станке для гибки проволоки с ЧПУ оператор может производить простые детали после одного-трех дней обучения. Программирование сложных 3D-деталей обычно занимает одну-две недели практики. Поставщики, которые проводят обучение на месте, значительно сокращают кривую обучения.
Да. Гибочные машины можно синхронизировать с правильными станками для рулонов, устройствами для резки по длине и предшествующими намоточными машинами через интерфейс ПЛК, создавая полностью автоматизированный участок. Сигналы подачи проволоки и резака являются двумя основными точками синхронизации.
ТК12120 TK-12120 12-осевая машина для намотки пружин с ЧПУ...
Смотрите подробности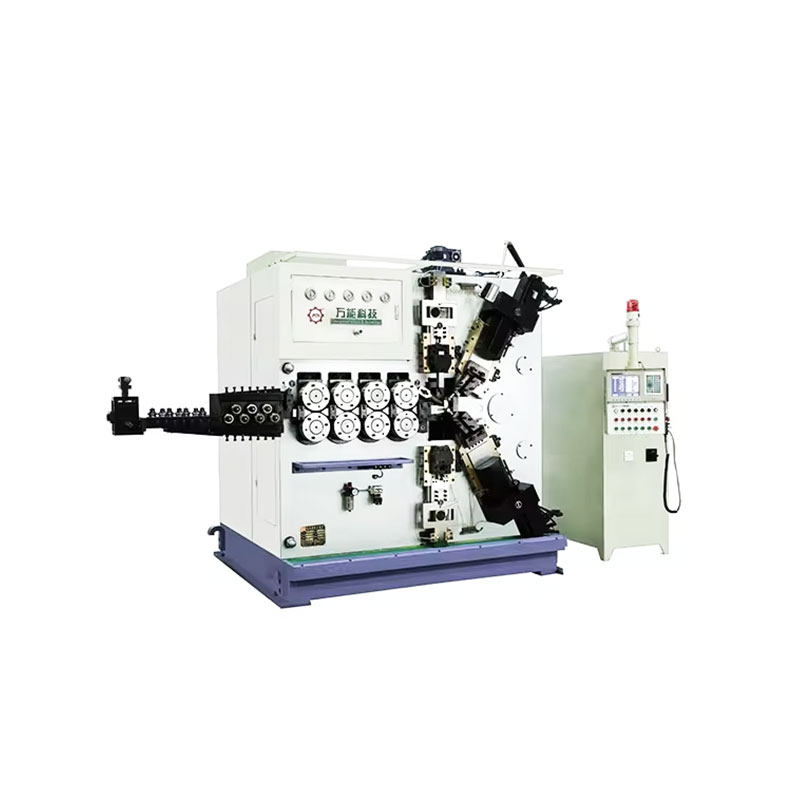
ТК-6160 Пружинно-прокатный станок с ЧПУ TK-6160...
Смотрите подробности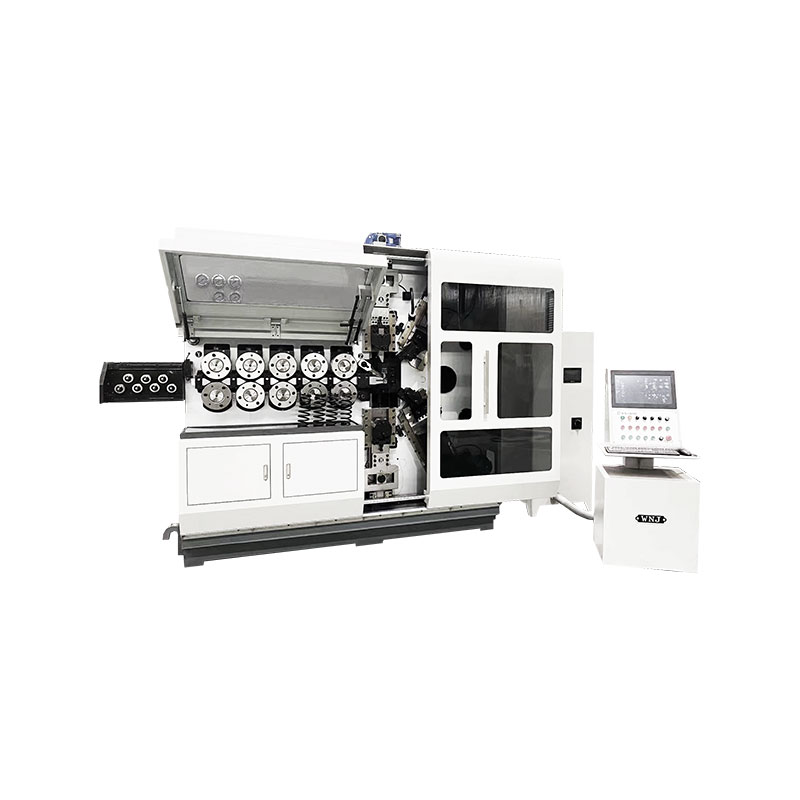
ТК-6120 Пружинно-прокатный станок с ЧПУ TK-6120...
Смотрите подробности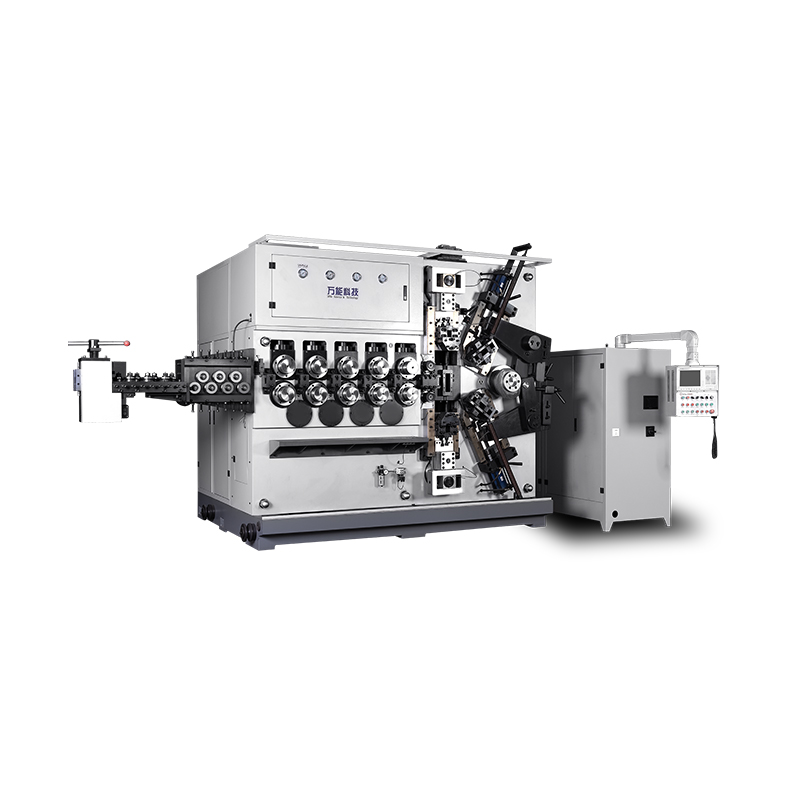
ТК-5200 TK-5200 5-осевой станок для намотки пружин с ЧПУ ...
Смотрите подробностиМобильный QR-код
 中文简体
 英语
 俄语
 西班牙语