Язык
Контент
Винтовая пружина представляет собой проволоку, намотанную в непрерывную спиральную катушку, которая накапливает и высвобождает механическую энергию. Когда вы сжимаете, растягиваете или скручиваете ее, пружина отклоняется и сохраняет энергию. Когда внешняя сила удаляется, он возвращается к своей первоначальной форме. Этот простой, но мощный механизм является причиной того, что винтовые пружины появляются во всем: от автомобильной подвески до крошечных кнопок на вашем смартфоне.
Слово «спиральный» описывает саму геометрию катушки. Эта спиральная форма распределяет напряжение по всей длине проволоки, а это означает, что даже относительно тонкая проволока может выдерживать значительную нагрузку. Если вы возьмете обычную пружину сжатия с диаметром проволоки 2 мм и внешним диаметром 25 мм, она легко выдержит силу в сотни Ньютонов без постоянной деформации. Именно эта эффективность является причиной того, что спиральная конструкция остается наиболее широко используемым форматом пружин в современной технике на протяжении более 150 лет.
Для производителей практический вывод очевиден: то, как вы наматываете проволоку, определяет поведение пружины. Шаг, количество витков, диаметр проволоки и конфигурация концов напрямую влияют на работу пружины в полевых условиях. Правильные параметры во время производства зависят от точности станка для изготовления пружин.
Итог: винтовая пружина преобразует механическую энергию в упругую деформацию и обратно, и качество этого преобразования определяется тем, насколько точно она изготовлена.Прежде чем выбрать станок для изготовления, вы должны четко понимать, какой тип винтовой пружины вы будете производить. Каждая из трех основных категорий требует различных инструментов, настроек и возможностей станка.
Пружины сжатия противостоят осевой сжимающей силе. Витки расположены с воздушным зазором между ними, поэтому пружина может укорачиваться при нагрузке. Они представляют собой самый крупный сегмент рынка пружин и производятся в огромных объемах намоточными станками с ЧПУ. Общие области применения включают автомобильные системы подвески, амортизаторы, пружины клапанов двигателей, сердечники матрасов и промышленное пневматическое оборудование. Пружина сжатия со свободной длиной 50 мм и диаметром проволоки 2,5 мм может быть рассчитана на сжатие на 20 мм до достижения полной высоты, то есть она обеспечивает сопротивление во всем диапазоне отклонения.
Пружины растяжения работают противоположным образом: они сопротивляются тянущей силе. Витки обычно намотаны плотно друг к другу, без воздушного зазора, и пружина растягивается при нагрузке. На концах обычно имеются крючки, петли или резьбовые вставки для крепления. Пружины растяжения появляются в батутах, механизмах гаражных ворот, детских колясках и системах натяжения конвейерных лент. Поскольку проволока находится под осевым натяжением, выход из строя концевого крючка является распространенной проблемой, и именно поэтому прецизионные формовочные инструменты так важны в процессе намотки.
Торсионная пружина сопротивляется вращающему моменту. Концы расположены так, что их можно прикрепить к компонентам, которые вращаются относительно друг друга. Торсионные пружины накапливают энергию при скручивании и высвобождают ее в виде вращательной силы. Они необходимы в прищепках, ловушках для мышей, механизмах часов, тормозных системах транспортных средств и электрических переключателях. Конструктивные параметры торсионных пружин включают длину и угол опоры, для точного производства которых обычно требуется машина для формовки пружин с ЧПУ и многоосным управлением.
Процесс производства винтовой пружины очень детерминирован. Каждая операция должна происходить последовательно, и любое отклонение на одном этапе напрямую влияет на качество пружины. Ниже представлен практический пошаговый обзор того, что происходит внутри предприятия по изготовлению пружин.
Необработанная проволока поступает с катушки и проходит через выпрямляющий механизм. Система подачи проволоки должна поддерживать равномерное натяжение. Если проволока подается с проскальзыванием или неравномерным натяжением, результирующий шаг будет непостоянным, что, в свою очередь, смещает жесткость пружины. Хорошо обслуживаемый блок подачи проволоки гарантирует, что проволока входит в зону формования с постоянной скоростью и усилием.
Это суть процесса. В станке для навивки пружин с ЧПУ проволока направляется вокруг оправки или непосредственно формируется с помощью инструментов с сервоприводом. Шаг задается осевым перемещением формующих инструментов относительно подачи проволоки. Для пружин сложной геометрии многоосная формовочная машина одновременно координирует несколько серводвижений. Именно здесь количество осей станка определяет объем вашего производства.
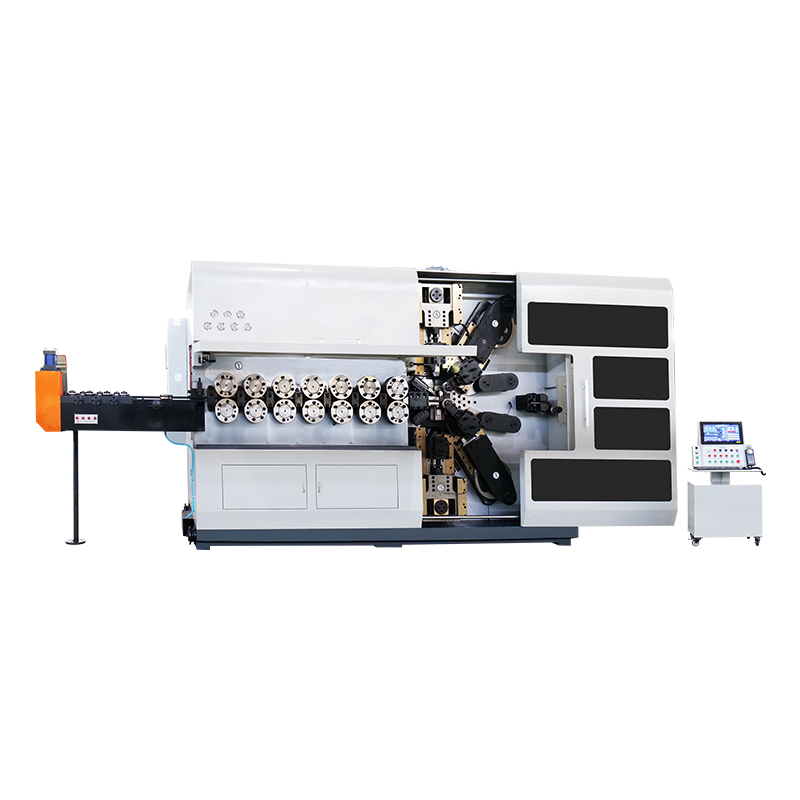
 Машина для навивки пружин с ЧПУ с многоосными опциями Эта серия машин обрабатывает проволоку диаметром от 0,3 до 8,0 мм и поддерживает несколько осей для пружин различной формы. Идеально подходит для производства, требующего точной намотки и стабильной термообработки. Посмотреть продукт →
После навивки большинство пружин необходимо подвергнуть термической обработке для снятия внутренних напряжений и достижения требуемых механических свойств. Для пружин из углеродистой стали стандартной является аустенизация при температуре около 850°C с последующей закалкой в масле и отпуском при температуре от 350°С до 450°C. Закалочная печь удерживает пружину при температуре в течение определенного времени. Неправильная термообработка приводит к хрупкости, преждевременному усталостному разрушению или нестабильной твердости всей партии.
Пружины сжатия требуют плоских параллельных концов. Пружинные шлифовальные станки удаляют материал для создания торцевых поверхностей. Для высокоточной пружины допуск плоскостности может составлять всего 0,05 мм от параллельности. В процессе шлифования также достигается точная свободная длина. Без подходящего шлифовального станка пружина может неправильно сидеть в узле.
Заключительные операции включают дробеструйную обработку для увеличения усталостной долговечности, нанесение покрытия для защиты от коррозии и проверку размеров для проверки технических характеристик. Каждую пружину можно проверить на свободную длину, внешний диаметр, жесткость пружины и качество поверхности.
Материал – основа каждой весны. Правильный выбор материала зависит от условий эксплуатации, условий нагрузки, ожидаемого срока службы и финансовых ограничений. В таблице ниже сравниваются материалы, наиболее часто используемые при производстве винтовых пружин.
| Материал | Предел прочности | Максимальная температура обслуживания | Коррозионная стойкость | Основные приложения |
|---|---|---|---|---|
| Углеродистая сталь 65Mn | 980-1080 МПа | 120°С | Низкий | Промышленные пружины общего назначения |
| Кремниевая сталь 60Si2Mn | 1275-1375 МПа | 200°С | Низкий | Сверхмощные автомобильные пружины подвески |
| 304 нержавеющая сталь | 515-675 МПа | 300°С | Высокий | Медицинское оборудование, пищевая промышленность, уличное оборудование |
| Нержавеющая сталь 316L | 485-620 МПа | 350°C | Очень высокий | Химическая обработка, морская, фармацевтическая |
| 17-7PH дисперсионное твердение | 1650-1900 МПа | 400°С | Высокий | Компоненты для аэрокосмической отрасли, высокопроизводительное оборудование |
| Фосфорная бронза | 510-650 МПа | 100°С | Средний | Электрические контакты, разъемы, выключатели |
С точки зрения производства, чем тверже материал, тем сложнее ваша намоточная машина. Высокопрочные материалы, такие как 17-7PH, требуют большего усилия формовки и более жестких компонентов машины. Если вы планируете работать с экзотическими сплавами, выберите станок с достаточным крутящим моментом сервопривода и закаленным инструментом.
Каждая пружина определяется шестью основными параметрами. Понимание этого имеет решающее значение, проектируете ли вы пружину или настраиваете машину для ее производства. При изменении одного из этих свойств изменяются и другие свойства.
Диаметр проволоки (d)
Толщина проволоки. Удвоение диаметра проволоки увеличивает жесткость пружины в 16 раз, поскольку уравнение скорости зависит от d^4. Небольшие изменения диаметра проволоки вызывают большие изменения силы.
Средний диаметр катушки (D)
Средний диаметр катушки. Жесткость пружины обратно пропорциональна D^3, поэтому увеличение диаметра витка на 10 процентов снижает жесткость почти на 27 процентов.
Шаг (п)
Расстояние между соседними витками. Шаг напрямую контролирует свободное пространство и максимальное отклонение. Больший шаг позволяет увеличить ход до того, как пружина достигнет достаточной высоты.
Количество активных катушек (n)
Количество катушек, которые фактически прогибаются под нагрузкой. Меньшее количество активных витков дает более жесткую пружину; более активные витки производят более мягкую пружину.
Свободная длина (L0)
Длина пружины при отсутствии нагрузки. Свободная длина задается во время намотки и зависит от количества витков и шага.
Весенняя ставка (к)
Сила, необходимая на единицу отклонения. Формула для пружин сжатия: k = Gd^4 / (8D^3n), где G — модуль сдвига материала.
Для производственной среды наиболее важным моментом является следующее: небольшие изменения диаметра проволоки вызывают экспоненциальные изменения жесткости пружины. Поставщик проволоки, поставляющий материал с отклонением ±0,02 мм, может вызвать колебания жесткости пружины примерно на 15 процентов. Вот почему обязательны точные измерения проволоки и приемочные проверки.
Выбранный вами станок определяет не только то, какие пружины вы можете производить сегодня, но и какие заказы вы сможете принимать в будущем. Следует рассмотреть три основных типа машин, каждый из которых предназначен для разных производственных профилей.
Это «рабочие лошадки» в крупносерийном производстве пружин сжатия. Они работают на очень высоких скоростях и обычно имеют от 3 до 7 осей. Если ваш бизнес специализируется на производстве стандартных пружин сжатия в больших количествах, специальный станок для намотки проволоки с автоматической подачей проволоки предлагает оптимальную стоимость одной пружины. Скорость производства на современных станках может превышать 150 витков в минуту в зависимости от размера пружины.
Формующая машина обеспечивает большую универсальность, поскольку она использует независимо управляемые оси для перемещения нескольких формовочных инструментов. 5-осевая формовочная машина может переключаться между пружинами сжатия, кручения и растяжения без необходимости тщательной переоснастки. Он превосходно работает при средних тиражах и при разнообразном ассортименте продукции. Более широкий диапазон движения позволяет создавать пружины с переменным шагом, ступенчатые пружины и пружины со специальной конфигурацией концов.
 Универсальная машина для формовки пружин сложной формы с ЧПУ Благодаря независимо управляемым осям эта формовочная машина обрабатывает пружины различных типов без необходимости дорогостоящей переналадки. Его гибкость подходит для средних длин, с переменным шагом или для особых конфигураций концов. Посмотреть продукт →
В бескулачковых машинах вместо механических кулачков используются лезвия с сервоприводом. Время настройки существенно сокращается, поскольку не требуется изготавливать или настраивать физические профили кулачков. При мелкосерийном производстве и частых переналадках бескулачковые станки существенно экономят время. Они особенно хороши для сложной формы проволоки и геометрии пружин, чего было бы трудно достичь с помощью обычных кулачков.
Когда вы оцениваете станки, в первую очередь учитывайте количество осей. Каждая ось представляет собой серводвигатель с независимым управлением. 3-осевой станок может производить базовые пружины сжатия. 5-осевой станок подходит для большинства стандартных типов пружин. 10-осевой станок обеспечивает максимальную гибкость при гибке проволоки сложной формы и очень сложной геометрии. Эти различия в возможностях имеют значение, когда ваши клиенты возвращаются с более широким спектром характеристик пружин.
Прежде чем приступить к покупке машины, просмотрите историю обслуживания производителя оригинального оборудования и наличие запасных частей. Хорошо построенная заводская машина с постоянным контролем качества прослужит дольше. Если вы ищете новую пружинную машину, нет лучшей отправной точки, чем изучение подробного руководства по как купить хороший пружинный станок прежде чем заключить сделку.
Реалистичное правило выбора
Простые пружины большого объема: навивочная машина. Смешанные изделия, средние тиражи: формовочная машина с 5 и более осями. Небольшие партии, большое разнообразие: бескулачковая машина. Ваше решение должно основываться на профиле заказов, который вы ожидаете через год, а не только на работе, которая у вас есть сегодня.
Неудовлетворительное качество Spring приводит к бракованию партий, потере времени производства и ухудшению отношений с клиентами. Наиболее распространенные проблемы с качеством возникают по трем причинам: изменение материала, несоосность станка и непостоянная термообработка.
Целенаправленная процедура проверки качества выявляет это на ранней стадии. Как минимум, каждую партию следует проверять на предмет свободной длины, наружного диаметра и жесткости пружины на выборочной основе. При работе с критически важным приложением рассмотрите возможность 100-процентной проверки свободной длины и размеров допуска.
Если у вас возникли проблемы с качеством при работе с пружинами, многие из них связаны с настройкой машины, а не с самой машиной. Понимание распространенных заблуждений при использовании весенних машин. может помочь вам выявить и исправить проблемы, которые незаметно снижают пропускную способность и качество.
Принцип действия: единообразие проволоки, инструментов и термической обработки позволяет получить пружины, соответствующие спецификациям, пробег за пробегом.
Винтовые пружины повсюду. Понимание конкретных требований каждой отрасли поможет вам точно позиционировать свои производственные мощности.
Автомобильный сектор на сегодняшний день является крупнейшим потребителем винтовых пружин. В одном легковом автомобиле может быть от 25 до 40 пружин, включая пружины подвески, клапанные пружины, пружины сцепления и пружины отпускания тормозов. В пружинах подвески часто используется стальная кремниевая проволока, такая как 60Si2Mn, поскольку она обеспечивает высокую прочность и отличную усталостную устойчивость. Допуски очень жесткие: для клапанных пружин может потребоваться изменение нагрузки менее 5 процентов в партии.
Медицинские устройства требуют высочайшей надежности и чистоты. Пружины, используемые в хирургических инструментах, инфузионных насосах и ортопедических имплантатах, часто изготавливаются из нержавеющей стали 316L. Они должны иметь нулевое поверхностное загрязнение и соответствовать очень малым допускам по размерам. Пружина, используемая в портативной инсулиновой помпе, может иметь диаметр проволоки всего 0,3 мм, поэтому требуется машина, способная точно обращаться с тонкой проволокой.
Аэрокосмические пружины работают в экстремальных условиях. Они должны поддерживать постоянную производительность при температуре от -50°C до 150°C и выдерживать высокую вибрацию. Распространены такие материалы, как дисперсионно-твердеющая нержавеющая сталь 17-7PH. Каждая пружина, используемая в критически важных для полета системах, перед сборкой обычно проверяется на нагрузку в нескольких точках диапазона ее отклонения.
В разъемах и переключателях для поддержания контактного давления используются миниатюрные торсионные пружины. Здесь распространена фосфористая бронза, поскольку она обеспечивает хорошую проводимость и устойчивость к коррозии. Эти пружины очень маленькие, часто имеют диаметр проволоки менее 0,5 мм, и для их изготовления требуются машины с отличными возможностями работы с тонкой проволокой.
 Прецизионная 3-осевая формовочная машина для миниатюрных пружин Этот станок с ЧПУ, предназначенный для обработки тонкой проволоки, обеспечивает точную формовку небольших торсионных пружин, используемых в электронике. Он обеспечивает высокое осевое разрешение и стабильную производительность при жестких допусках. Посмотреть продукт →
Каждая отрасль имеет свои собственные требования к сертификации и материалам. Прежде чем приступить к работе в новом секторе, убедитесь, что ваша машина может работать с необходимыми материалами и соответствует типичному для отрасли диапазону допусков. Если вы производите пружины для электронной промышленности, вам необходим станок с высоким осевым разрешением и низким температурным дрейфом.
Пружинные станки являются прецизионным оборудованием. Разница между машиной, которая надежно работает в течение десяти лет, и машиной, требующей частого ремонта, заключается в дисциплине технического обслуживания. Ниже представлен практический график технического обслуживания, который сохранит работоспособность вашей производственной линии.
На устранение небольшой проблемы, обнаруженной на раннем этапе, потребуется несколько минут. Та же самая проблема, оставленная незамеченной, может привести к многодневному простою и браковке партии пружин. Процесс технического обслуживания должен быть систематическим и документированным. Во многих случаях простой журнал износа инструмента и регулировок станка позволяет выявить закономерности, позволяющие прогнозировать сбои еще до того, как они произойдут.
Как рассчитывается жесткость винтовой пружины сжатия?
Жесткость пружины k рассчитывается по формуле k = G*d^4 / (8*D^3*n), где G — модуль сдвига материала проволоки, d — диаметр проволоки, D — средний диаметр витка, а n — количество активных витков. Модуль сдвига углеродистой пружинной стали составляет примерно 79 ГПа. Эта формула точно показывает, как связаны сила и отклонение.
В чем разница между пружинным станком с кулачковым приводом и пружинным станком без кулачка?
В станке с кулачковым приводом для управления движением инструмента используются физически вырезанные профили кулачков, а изменение конструкции пружины означает изготовление новых кулачков. Бескулачковый станок использует серводвигатели для непосредственного управления инструментами, что позволяет изменять параметры в программном обеспечении вместо изготовления новых кулачков. Бескулачковые машины гораздо быстрее настраиваются и идеально подходят для небольших партий или частой смены продукции.
Может ли пружинный станок с ЧПУ автоматически регулировать шаг пружины во время производства?
Да. Современные станки с ЧПУ могут контролировать шаг в режиме реального времени во время процесса намотки. Сервооси станка программно изменяют относительную скорость подачи, создавая пружины с переменным шагом. Функции автокоррекции позволяют отслеживать размеры пружины во время работы и автоматически корректировать параметры для поддержания целевого допуска.
Что вызывает выход из строя пружины при многократном нагружении?
Усталостный отказ является наиболее распространенной причиной. Это происходит в результате зарождения трещины в месте дефекта поверхности или в точке концентрации напряжений, а затем постепенного роста трещины до разрушения. Распространенными причинами являются царапины на поверхности из-за намотки, недостаточная дробеструйная обработка и чрезмерно высокие нагрузки во время работы. Конструкция должна ограничивать рабочее напряжение до безопасной доли предельной прочности материала на растяжение.
Как выбрать диаметр проволоки для винтовой пружины?
Выбор диаметра проволоки зависит от требуемой силы пружины, допустимого напряжения и доступного пространства. В качестве отправной точки напряжение сдвига при максимальной нагрузке должно оставаться ниже 50-60 процентов от предела прочности материала на растяжение для статических применений и меньше для циклических нагрузок. Таблицы стандартных размеров проводов затем можно использовать для выбора ближайшего доступного сечения, соответствующего требованиям.
Нужна ли печь для закалки всех винтовых пружин?
Большинство холоднонавитых пружин подвергаются низкотемпературной термообработке для снятия остаточных напряжений после формовки. Пружины, изготовленные из твердотянутой проволоки или нержавеющей стали, можно использовать без отпуска в условиях низких напряжений. Однако высокопрочные пружины, особенно те, которые используются в автомобильной или аэрокосмической промышленности, обычно требуют контролируемого процесса отпуска для достижения необходимых механических свойств и предотвращения преждевременного выхода из строя.
Сколько осей мне нужно на станке для формовки пружин с ЧПУ?
Для базовых пружин сжатия достаточно трех осей. Для большинства распространенных типов пружин, включая растяжение и простое кручение, 5 осей дают достаточную свободу. При производстве сложных проволочных форм или пружин с различным шагом 10 и более осей обеспечивают наибольшую гибкость. Количество осей напрямую связано со сложностью пружин, которые вы можете изготовить без замены инструмента.
Производство высококачественных винтовых пружин является системной задачей. Поставщик материала, машина, инструменты, процесс термообработки и протоколы контроля — все должно работать вместе. Механизм — не единственный фактор, но именно он дает вам наибольший контроль над геометрией и консистенцией пружины.
Выбор машины, подходящей для вашего бизнеса, зависит от объема производства, ассортимента продукции и материалов, которые вы собираетесь обрабатывать. Специализированные намоточные машины отличаются высокой производительностью и простой геометрией. Многоосные формовочные машины обеспечивают универсальность и позволяют выполнять более широкий спектр работ. Бескулачковые машины минимизируют время наладки для мелкосерийного производства с большим количеством смеси.
Какой бы путь вы ни выбрали, инвестируйте в регулярное обслуживание. Дисциплинированный график проверок, постоянная смазка и упреждающая замена инструмента окупаются за счет сокращения времени простоя и улучшения качества пружин. Пружинная индустрия вознаграждает производителей, которые уделяют особое внимание стабильности, точности и долгосрочной надежности.
Если вы расширяете свои возможности или модернизируете существующее оборудование, сначала создайте четкое представление о целевых типах и объемах пружин. Машина, которая зарабатывает себе на жизнь, — это та, которая соответствует реальной производственной реальности, а не та, у которой самый длинный список функций.
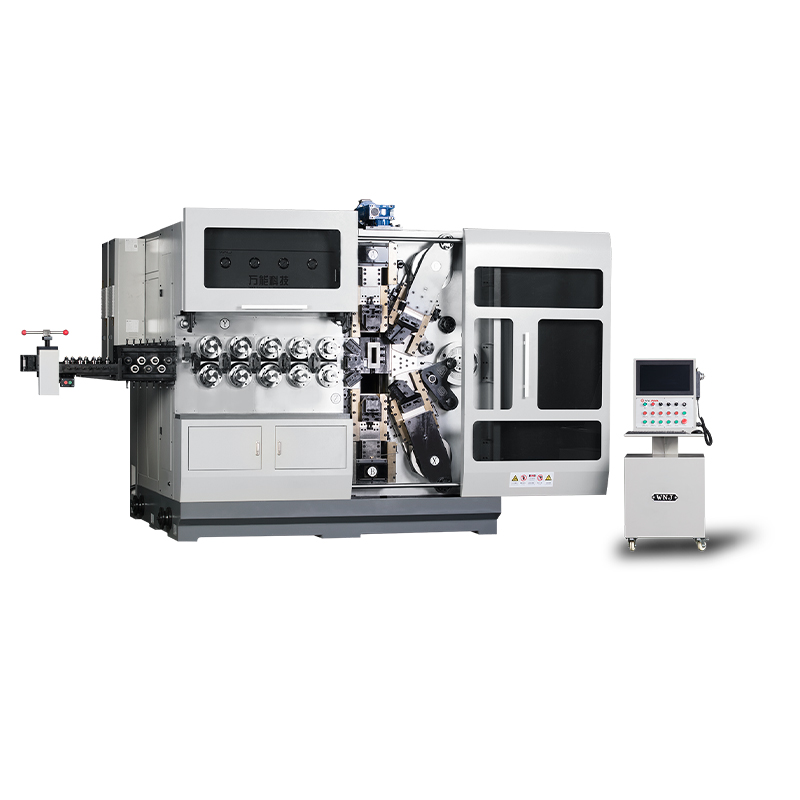
ТК12120 TK-12120 12-осевая машина для намотки пружин с ЧПУ...
Смотрите подробности
ТК-6160 Пружинно-прокатный станок с ЧПУ TK-6160...
Смотрите подробности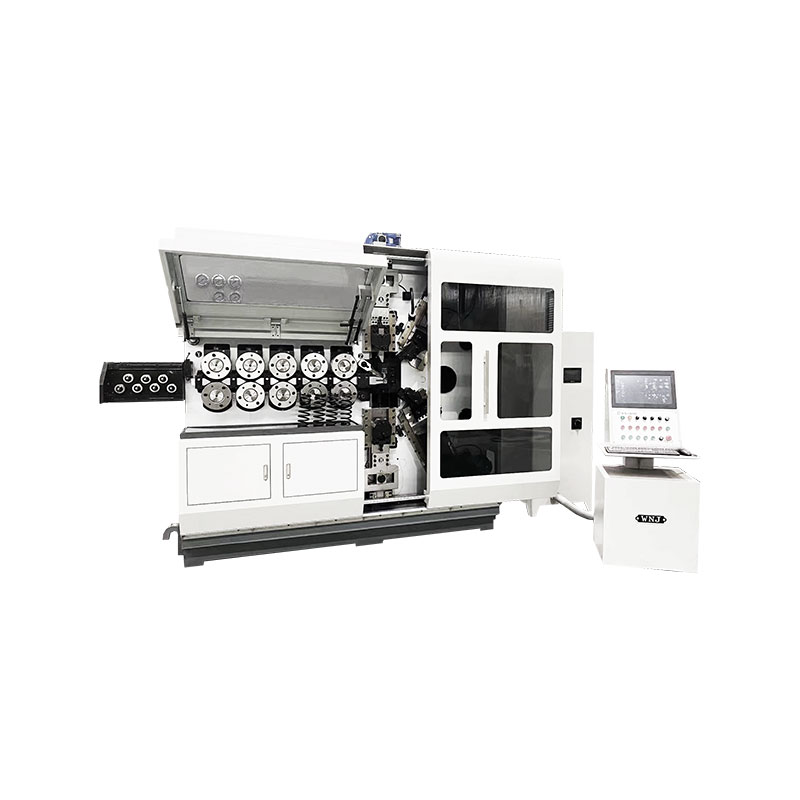
ТК-6120 Пружинно-прокатный станок с ЧПУ TK-6120...
Смотрите подробности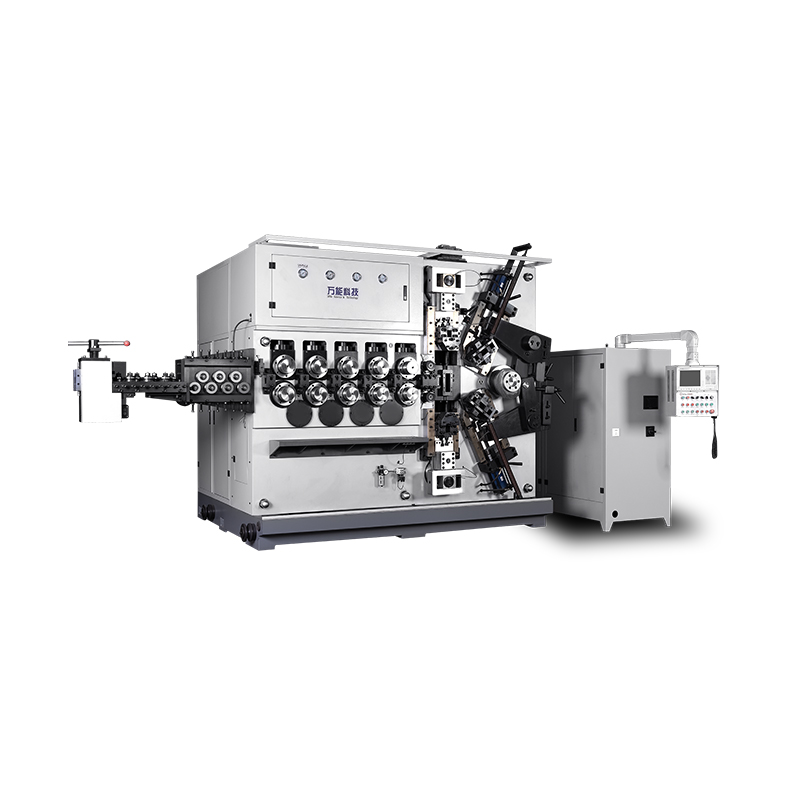
ТК-5200 TK-5200 5-осевой станок для намотки пружин с ЧПУ ...
Смотрите подробностиМобильный QR-код
 中文简体
 英语
 俄语
 西班牙语