Язык
Контент
Каждая катушка проволоки, поступающая в формовочный цех, несет в себе решение: лучше ли эту деталь изготовить на пружинном станке с кулачковым приводом, на специальной моталке или на Станок для формования проволоки с ЧПУ ? Краткий ответ для большинства современных производственных линий — это машина для формования проволоки с ЧПУ, поскольку она преобразует изменения формы в изменения программного обеспечения, а не в изменения инструментального цеха. После сохранения программы одна и та же машина может перейти от простого крюка к трехмерному кронштейну с несколькими изгибами примерно за время, необходимое для загрузки нового файла.
В этом руководстве объясняется, что на самом деле делает машина для формования проволоки с ЧПУ, как конфигурация ее оси меняет возможности, где она пересекается с устройствами для намотки пружин и что следует проверить, прежде чем вкладывать средства в одну из них. Вывод на первый взгляд: если в состав ваших деталей входят торсионные пружины, проволочные зажимы, крючки, кронштейны или любая геометрия, которая изгибается более чем в одной плоскости, этот класс станков предлагает самый широкий полезный диапазон на доллар среди любого оборудования для формования проволоки.
Границы возможностей станка для формования проволоки с ЧПУ шире, чем предполагают многие покупатели. Компания не ограничивается винтовыми пружинами, хотя может производить множество семейств пружин. Настоящая сила станка — создание фигур из проволоки, требующих сгибания в разных направлениях, формирования петель на концах, скручивания ножек и аккуратного отрезания. По сравнению с механическим кулачковым станком версия с ЧПУ исключает время и затраты на проектирование, резку и проверку кулачков для каждой новой детали.
Есть одна важная граница. Если вам нужна одна пружина сжатия в очень большом объеме в течение нескольких месяцев, специальный станок для навивки пружин с ЧПУ обычно изготовит ее быстрее. Станки для формования проволоки с ЧПУ завоевывают свою позицию, когда разнообразие деталей велико, и замены часты , что является нормальным состоянием при контрактном производстве и в магазинах OEM-поставок.
Все станки для формования проволоки с ЧПУ действуют в одной и той же последовательности: выпрямление, подача, сгибание, резка. Различия между моделями сводятся к тому, сколько осей изгиба одновременно воздействует на проволоку, насколько точно контролируется длина подачи и насколько быстро система управления пересчитывает положения инструмента под новую программу обработки детали.
С точки зрения рабочего процесса каждый изгиб, длина подачи и положение резки определяются в контроллере как значение координат. Именно это делает перенастройку быстрой: вы не модифицируете физически систему формирования формы, кроме замены направляющей и инструментального блока. Та же логика делает возможной автоматическую коррекцию, поскольку система управления может сравнивать заданные положения с фактической обратной связью от каждой сервооси.
Число осей является наиболее цитируемой характеристикой при формовке проволоки, поскольку оно коррелирует со сложностью геометрии, которую вы можете построить за один проход. Как правило, не покупайте больше осей, чем оправдано вашей дорожной картой продукта; Эксплуатация, программирование и обслуживание 10-осевого станка обходятся дороже, чем 3-осевого станка. В то же время, если вы соглашаетесь на работу с многоплоскостными изгибами, недостаточные спецификации приводят к замедлению циклов, ручным вторичным операциям и нестабильному качеству деталей.
| Топоры | Формирование свободы | Типичные детали | Типичный диапазон проводов |
|---|---|---|---|
| 3-осевой | Подача, горизонтальный изгиб, рез | Крючки, простые зажимы, небольшие пружины растяжения. | от 0,3 до 3,0 мм |
| 5-осевой | Добавляет оси инструмента для перемещения вне плоскости. | Торсионные пружины, 3D клипсы, небольшие автомобильные кронштейны | от 0,5 до 5,0 мм |
| 6/7-осевой | Больше одновременных позиций инструмента | Многогибочные 3D-формы с малыми радиусами | от 1,0 до 6,0 мм |
| 10-осевой | Два формовочных рычага с многофункциональным управлением | Сложные 3D пружины и формованные сборки | от 1,5 до 10,0 мм |
| 12-осевой бескулачковый | Максимальная мобильность инструмента, отсутствие кулачков | Сложные медицинские, аэрокосмические и смешанные детали | от 0,5 до 12,0 мм |
3-осевой станок является самой дешевой отправной точкой и остается самой популярной конфигурацией для магазинов, деталями которых являются плоские крючки, зажимы и простые пружины. Когда ваши инженеры начинают проектировать торсионные пружины со смещенными ножками или проволочными формами, которые сгибаются в двух плоскостях, переход на 5-осевой станок устраняет большинство компромиссов, связанных с инструментами. 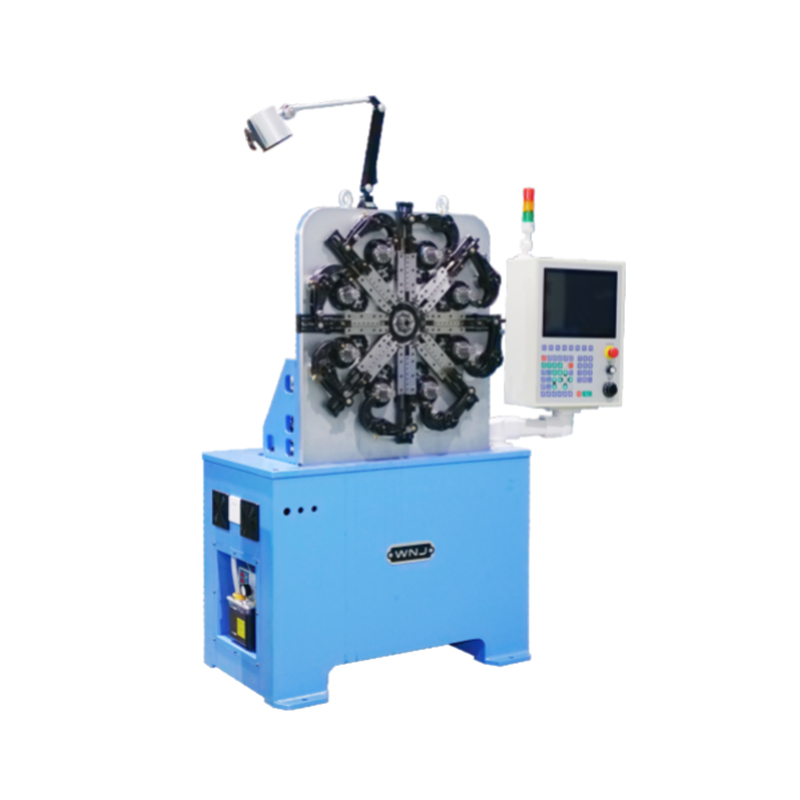 3-осевой станок для формования пружин CNC-625D для простых пружин Эта 3-осевая формовочная машина предлагает самые низкие начальные затраты для цехов, производящих плоские крючки, зажимы и простые пружины. Его четырехосное управление обеспечивает одноступенчатую или синхронную работу с автоматической остановкой в случае дефектных деталей. Посмотреть продукт → Для справки: 3-осевая формовочная машина класса 625D в линейке WNJ охватывает этот сегмент, а серия 625Z/635Z/650Z расширяет тот же принцип формования до пяти управляемых осей.
Для цехов, которые предлагают смешанные производственные циклы, 10-осевые и 12-осевые бескулачковые конфигурации обеспечивают самый широкий рабочий диапазон. Их преимуществом является одновременное перемещение нескольких держателей инструментов, что сокращает время цикла обработки деталей, которые в противном случае потребовали бы индексации или перемещения. Компромисс — более жесткие требования к программированию и более высокая закупочная цена.
Люди часто используют эти два термина как синонимы, но они относятся к разным сильным сторонам. Машина для навивки пружин с ЧПУ оптимизирована для изготовления спиралевидных форм на высокой скорости, а машина для формования проволоки с ЧПУ оптимизирована для произвольных трехмерных форм проволоки и типов пружин, которые требуют сгибания, а не намотки. Правильный выбор зависит от геометрии доминирующей детали, а не только от марки машины или цены.
Многие линии по производству пружин используют оба типа машин бок о бок. Если вы ожидаете, что одна машина для формования проволоки заменит намотчик для работ по прямому сжатию, прежде чем приступать к работе, сравните реальное время цикла с диаметром вашей проволоки. Для деталей, которые сочетают в себе спиральные секции с опорами и изгибами, машина для формования проволоки с оправкой часто может объединить то, что в противном случае потребовало бы двух машин. Когда деталь представляет собой в основном изогнутую проволоку, а не спираль, более целесообразным вариантом является 4-осевой станок для гибки проволоки. 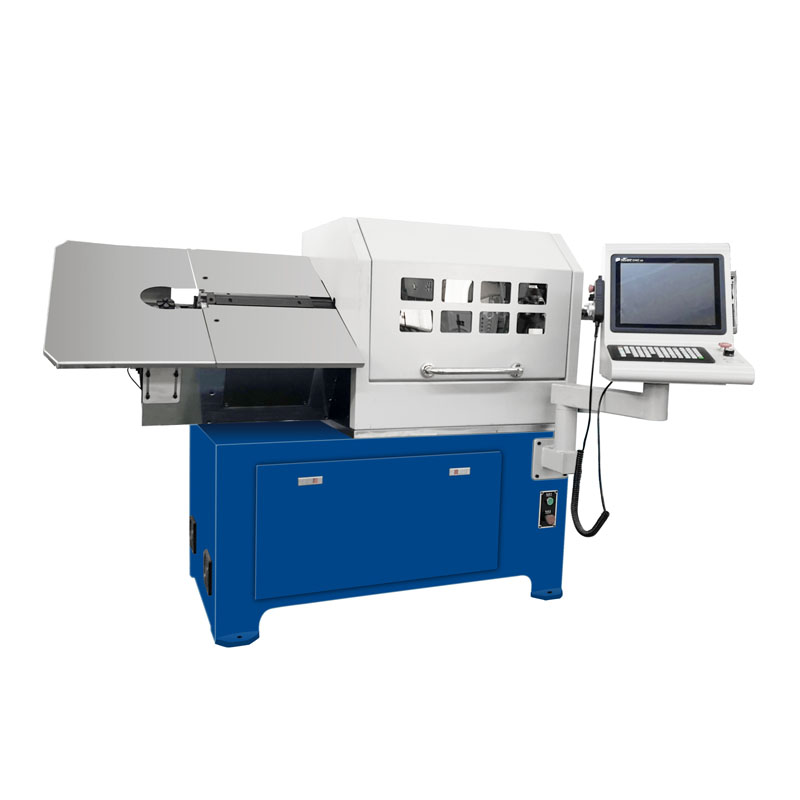 ZW-480 4-осевой станок для гибки проволоки с ЧПУ для гнутых проволок Если ваша деталь представляет собой в основном изогнутую проволоку, а не спираль, этот 4-осевой гибочный станок обеспечивает целевую эффективность. Четырех/семиосная конструкция рычага обеспечивает высокую точность и стабильную работу при выполнении различных операций по гибке проволоки. Посмотреть продукт →
Машины для формования проволоки с ЧПУ предназначены не только для производителей пружин. Одна и та же логика сгибания и резки наблюдается почти в каждом инженерном изделии, содержащем формованный проволочный компонент. На страницах приложений на сайте WNJ указаны восемь отраслей, в которых это оборудование используется ежедневно:
Общей чертой является постоянство размеров. Например, в автомобильном производстве пружина сиденья, которая смещается на один миллиметр под углом опоры, может создать шум и преждевременный износ при окончательной сборке. Пятиосный станок удерживает траекторию инструмента с достаточной повторяемостью, чтобы каждая деталь, сходящая с линии, соответствовала утвержденному образцу. 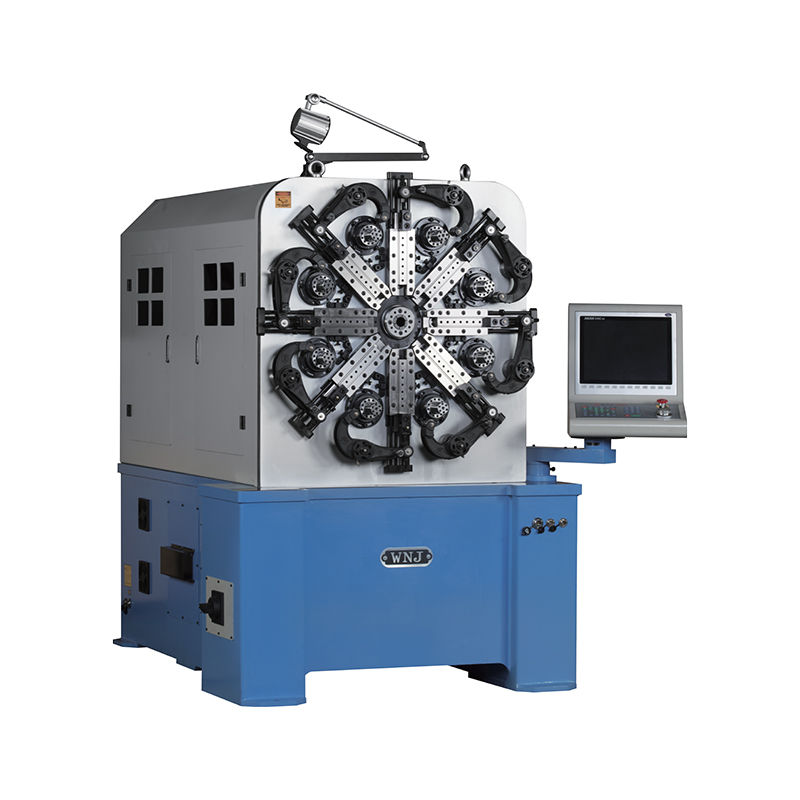 5-осевой станок для формования пружин CNC-635Z для обеспечения постоянной точности размеров Этот пятиосный формовочный станок обеспечивает повторяемость, необходимую для автомобильных пружин сидений и аналогичных прецизионных деталей. Вращающийся механизм подачи проволоки упрощает настройку, а пятиосное управление обеспечивает жесткие допуски на углы и диаметры опор. Посмотреть продукт → Вот почему производители в этих отраслях запрашивают пробные детали, изготовленные из собственного материала, прежде чем одобрить машину.
Прежде чем сравнивать ценники, сравните эти семь факторов. Станок, который на 5 процентов дешевле, может стоить на 20 процентов больше инструментов и времени простоя, если его характеристики не соответствуют вашим требованиям к диаметру проволоки и допускам.
Эти моменты подробно описаны в нашем руководстве по как правильно выбрать пружинный станок . Резюме простое: позвольте вашему семейству деталей определить спецификацию, а затем используйте пробные детали для проверки реального поведения перед покупкой.
Точность станка с ЧПУ для формовки проволоки зависит не только от механического состояния, но и от программного обеспечения. Чистые направляющие, выровненные ролики и правильно натянутые системы подачи обеспечивают повторяемость допусков в течение тысяч циклов. Распорядок дня короткий, но его пропуск приводит к заносу, который проявляется только при финальном осмотре.
Операторы также должны понимать нормальный звук и вибрацию машины. Необычный шум в секции подачи или резкое изменение угла изгиба обычно появляются до полного выхода из строя, а ранние действия позволяют избежать более длительного простоя.
Пружинный станок с ЧПУ — это широкий термин, который обычно охватывает как намоточные машины, так и формовочные машины. На практике машина для навивки пружин оптимизирована для винтовых пружин, в то время как машина для формования проволоки производит изогнутую проволоку, пружины кручения, пружины растяжения и другие формы неспиральной формы. Большинство фабрик используют оба варианта, чтобы охватить весь ассортимент продукции.
Обычные материалы включают углеродистую пружинную сталь, марки нержавеющей стали, такие как 302, 304 и 316, фосфористую бронзу, бериллиевую медь, алюминий и проволоку с различным покрытием. Двумя ключевыми ограничениями являются диапазон диаметров проволоки машины и максимальная прочность на разрыв, которую может выдержать система подачи и правки. Если вы планируете использовать твердотянутую проволоку с давлением выше 2000 МПа, перед покупкой проверьте материал ролика выпрямителя и диапазон давления подающего ролика.
Если большинство деталей представляют собой одноплоскостные зажимы и крючки, достаточно 3-осевого станка. Торсионные пружины со смещенными ножками имеют 5-осевое управление. Для многоплоскостных трехмерных проволочных форм обычно требуется 6 или более осей. Практическое правило — выбирать на один уровень выше текущей средней сложности, чтобы вы могли выполнять более широкий спектр работ, не покупая вторую машину.
Да, в пределах. Пружины сжатия с закрытыми концами и малым шагом являются сильной стороной намотки, но машина для формования проволоки, оснащенная инструментом для шага и оправкой, может эффективно производить пружины сжатия на умеренных скоростях. Это особенно привлекательно для небольших партий, где время переналадки имеет большее значение, чем максимальная скорость цикла.
Для простого изменения геометрии в пределах того же диаметра проволоки регулировка инструмента обычно занимает от 15 до 40 минут плюс выбор программы. Если диаметр проволоки меняется, вы также меняете направляющие, подающие ролики и формовочные инструменты, что на большинстве станков обычно занимает от одного до двух часов. Альтернатива с кулачковым приводом потребует резки и проверки новых кулачков, что занимает значительно больше времени.
Практическая повторяемость обычно находится в диапазоне от плюс-минус 0,5 до 1 градуса для углов изгиба и плюс-минус 0,1 мм для длин, в зависимости от диаметра проволоки, упругости и консистенции материала. Всегда подтверждайте эти цифры пробным запуском с использованием вашей настоящей проволоки, поскольку упругость материала оказывает наибольшее влияние на окончательную геометрию.
Правильный выбор всегда зависит от семейства деталей, а не от паспортной таблички машины. Если ваш ассортимент продукции включает в себя различные формы проволоки и геометрии пружин, машина для формования проволоки с ЧПУ остается единственным оборудованием с самым широким диапазоном использования. Прежде чем подписывать контракт, проверьте количество осей, проверьте охват диаметра проволоки, подтвердите сеть поддержки и попросите пробные детали, изготовленные из вашего материала. Этот процесс занимает несколько дней, но он защищает инвестиции в оборудование на десятилетие или больше.
ТК12120 TK-12120 12-осевая машина для намотки пружин с ЧПУ...
Смотрите подробности
ТК-6160 Пружинно-прокатный станок с ЧПУ TK-6160...
Смотрите подробности
ТК-6120 Пружинно-прокатный станок с ЧПУ TK-6120...
Смотрите подробности
ТК-5200 TK-5200 5-осевой станок для намотки пружин с ЧПУ ...
Смотрите подробностиМобильный QR-код
 中文简体
 英语
 俄语
 西班牙语