Язык
Контент
Станок для навивки пружин с ЧПУ — это самая важная инвестиция для производителя пружин, который хочет оставаться конкурентоспособным. В отличие от механических навивочных машин, в которых используются кулачки и концевые выключатели, пружинная навивочная машина с ЧПУ контролирует подачу проволоки, положение точки намотки, перемещение шага и режущее действие посредством синхронизированных сервоосей. Результатом является повторяемая геометрия катушки, более быстрая смена настроек и гораздо более низкий уровень брака. Если ваш производственный план включает пружины сжатия, пружины растяжения или пружины кручения с допусками менее 0,05 мм, то современный навивочный станок с ЧПУ не является обязательным; это базовый уровень. В этом руководстве объясняется, как работают эти машины, что на самом деле означают номера осей, какие характеристики следует сравнивать и как адаптировать машину к реальным производственным условиям.
Принцип работы разбит на пять этапов: выпрямление проволоки, ее подача, намотка, контроль шага и резка. Проволока вытягивается из катушки или стойки подачи проволоки с приводом, проходит через набор выпрямляющих роликов, которые устраняют погрешность и кривизну, а затем поступает на подающие ролики. Подающие ролики проталкивают проволоку к точке намотки или вокруг оправки. По мере продвижения проволоки внешний диаметр пружины определяется положением точки наматывания. Инструмент для подачи с сервоприводом перемещается перпендикулярно траектории проволоки и создает зазор между соседними катушками. При достижении запрограммированного количества витков режущее лезвие отделяет пружину от входящей проволоки, и система управления немедленно запускает следующий цикл.
Что принципиально отличает версию с ЧПУ от механического станка, так это то, что каждый параметр формовки представляет собой программируемое числовое значение. На механической намотке внешний диаметр изменяется путем ослабления контргайки вручную и перемещения кулачка. На станке с ЧПУ вы вводите внешний диаметр на экране управления, и сервоось позиционируется автоматически. Согласно производственным данным, опубликованным в отрасли пружинного машиностроения, этот сдвиг сокращает время настройки типичной пружины сжатия примерно с 40–60 минут на механическом станке до примерно 5–10 минут на хорошо запрограммированной модели с ЧПУ. В таблице ниже сравниваются два типа машин по факторам, которые наиболее важны в цеху.
| Элемент сравнения | Механическая намоточная машина | Машина для навивки пружин с ЧПУ |
|---|---|---|
| Время установки каждого типа пружины | от 30 до 60 минут | от 5 до 10 минут |
| Повторяемость размеров | Зависит от навыков оператора | Постоянный в пределах 0,01–0,03 мм. |
| Изменения в инструментах | Несколько камер и физические остановки | Смена программы плюс несколько позиций инструмента |
| Возможность изготовления сложных форм. | Очень ограничено | Многоосное формование крючков, косичек и изгибов |
| Запись данных и отслеживание качества | Недоступно | Встроен в систему управления |
Количество осей станка для навивки пружин с ЧПУ определяет, сколько независимых движений может выполняться одновременно. А 3-осевой станок обычно контролирует подачу проволоки, точку намотки или главный кулачок, а также шаг. Эта конфигурация охватывает большинство стандартных пружин сжатия и растяжения. А 5-осевой станок добавляет оси инструментов, которые позволяют выполнять более сложные операции формовки, такие как сгибание концов пигтейлов, изготовление секций с переменным шагом и формирование ножек торсионной пружины с жесткими допусками. А 6-осевой или 7-осевой станок , такие как класс TK-760, обеспечивают еще большую свободу формовки и могут обрабатывать проволоку самых тяжелых диаметров.
Станки с более высокой осью также имеют значение, когда вы производите разные семейства пружин на одном станке. Например, производителю, производящему как автомобильные пружины подвески, так и небольшие прецизионные пружины растяжения, необходимы дополнительные оси для работы с различными наборами инструментов без физической перестройки зоны формования. Практическое правило простое: не покупайте больше осей, чем требуется для вашего ассортимента продукции, поскольку каждая дополнительная ось увеличивает стоимость и сложность программирования. Однако если у вас есть мастерская, которая выполняет широкий спектр заказов, 5-осевой станок или выше позволит избежать узких мест, связанных с частой сменой инструмента.
 TK-320B 3-осевой станок для навивки пружин с ЧПУ для проволоки диаметром 3,0 мм Этот 3-осевой станок охватывает популярный диапазон проволоки диаметром 0,5–3,0 мм, имеет независимое управление шагом, двуязычный интерфейс и возможность ручного изготовления образцов, подходит для производства средней производительности без перерасхода на дополнительные оси. Посмотреть продукт →
Покупатели часто ориентируются на цену и бренд, но реальные критерии выбора носят технический характер. Пять характеристик, определяющих, подходит ли машина для вашего производства, — это диапазон диаметров проволоки, максимальный внешний диаметр пружины, скорость подачи, количество осей и возможности системы управления. Диапазон диаметров проволоки является первым фильтром: машина, рассчитанная на проволоку диаметром от 0,5 до 3,0 мм, не может экономично производить проволочную пружину диаметром 6 мм. Номера моделей в линейках большинства производителей дают быстрое представление о мощности. Например, модель TK-320 рассчитана на проволоку диаметром 3,0 мм, а модель TK-760 рассчитана на более толстую проволоку диаметром от 6,0 до 7,0 мм.
| Спецификация | Типичный диапазон | Почему это важно |
|---|---|---|
| Диаметр проволоки | от 0,3 мм до 6,0 мм и более | Определяет, какие размеры пружин вы вообще можете производить |
| Максимальный внешний диаметр пружины | От 10 мм до 80 мм в зависимости от модели | Ограничивает физическое пространство формовки внутри машины. |
| Скорость подачи | от 30 до 120 м/мин | Непосредственно влияет на время цикла и производительность за смену. |
| Количество осей | от 3 до 12 осей | Определяет свободу и гибкость геометрического формования. |
| Тип системы управления | Промышленный ПК с сервоприводами | Влияет на простоту программирования, память и диагностические возможности. |
Не пренебрегайте системой управления. Станок с высокой механической точностью, но с плохо спроектированным интерфейсом управления будет стоить вам часов времени на программирование. Ищите систему управления, которая поддерживает графический ввод параметров пружины, мониторинг каждой сервооси в реальном времени, сохранение множества программных рецептов и стандартную передачу данных через USB или по сети. Эти функции напрямую сокращают время переналадки и позволяют одному оператору контролировать четыре-шесть машин.
 TK-335 3-осевой станок для навивки пружин с ЧПУ и простым управлением Предлагая ту же 3-осевую конфигурацию, что и TK-320B, но предназначенную для эффективного программирования, эта модель поддерживает быструю перенастройку посредством графического ввода параметров и управления несколькими станками, что идеально подходит для цехов, которым требуется упрощенное управление. Посмотреть продукт →
Станок для навивки пружин с ЧПУ не работает в одиночку. Система подачи проволоки – это основа стабильности. Если механизм подачи проволоки проскальзывает или вибрирует, шаг пружины и внешний диаметр колеблются даже на идеально настроенном станке. Серьезные производители поставляют усиленные подающие ролики, выпрямитель проволоки и, опционально, механизированную стойку подачи проволоки, которая активно подает проволоку в машину при низком натяжении. Стойка подачи проволоки, например, типа SLB-2800, повышает устойчивость, особенно при использовании тяжелых катушек проволоки, поскольку предотвращает запутывание проволоки и снижает нагрузку на основные подающие ролики.
Качество резки является вторым по распространенности источником дефектов. Устройство среза с сервоприводом обеспечивает более чистый срез и лучшее качество пружины, чем механический режущий кулачок, поскольку скорость и время резки программируются. Для пружин, для которых требуются закрытые и шлифованные концы, выход намотчика должен плавно поступать в шлифовальный станок для пружин; для пружин растяжения с крючками вам потребуются формовочные инструменты и возможность гибки проволоки в 5-осевой или более высокой конфигурации. Сначала спланируйте всю технологическую линию, а затем выберите подходящую для нее намоточную машину.
Точность обычно оценивается двумя способами: разрешением позиционирования и повторяемостью. Разрешение позиционирования относится к минимальному программируемому перемещению каждой оси сервопривода, часто 0,01 мм или лучше на современных китайских и европейских машинах. Повторяемость означает, насколько последовательно машина возвращается в одно и то же положение на протяжении многих циклов. Для производства пружин повторяемость является более важным показателем, поскольку характеристики пружины, такие как свободная длина и внешний диаметр, напрямую зависят от положения осей. Хорошо обслуживаемый станок для навивки пружин с ЧПУ может удерживать длину пружины в свободном состоянии в пределах 0,1 мм и внешний диаметр в пределах 0,03 мм при стабильном производственном цикле.
Практический смысл заключается в том, что вам следует определить свои требования к допускам, прежде чем запрашивать ценовое предложение. Если ваши пружины предназначены для автомобильных сидений или медицинских устройств, класс допуска более жесткий, и машине требуется более жесткая рама, лучшие направляющие и серводвигатели более высокого класса. Если ваши пружины предназначены для общего оборудования, то, скорее всего, будет достаточно стандартного 3-осевого станка. Лучший способ устранить риск — попросить нескольких поставщиков подтвердить, что их машина может выдерживать требуемый допуск на испытательную пружину, и любой надежный производитель примет заказ на выборочное испытание.
Экономическое обоснование замены старого механического намоточного станка на станок для навивки пружин с ЧПУ обычно основано на трех показателях: время цикла, процент брака и стоимость рабочей силы. Станок с ЧПУ может работать с более высокой скоростью подачи, поскольку сервоуправление обеспечивает стабильное движение проволоки, особенно при формировании небольших пружин сжатия. Типичное время цикла сокращается на 15–30 процентов по сравнению с механическим станком с той же пружинной конструкцией, а брак из-за смещения размеров практически исключается.
Экономия труда достигается за счет работы нескольких машин и быстрой переналадки. Руководителю производства, работающему на четырех механических машинах, большую часть смены требуется по одному оператору на каждую машину. Один и тот же оператор может управлять пятью или шестью станками с ЧПУ, поскольку изменения в программировании выполняются на панели управления, а мониторинг редко бывает непрерывным. Добавьте к этому снижение стоимости оснастки, поскольку станкам с ЧПУ требуется меньше физических кулачков, а период окупаемости обычно составляет от 18 до 30 месяцев для малого и среднего завода по производству пружин. Подробное сравнение производительности станков в цехах представлено в нашей оперативной оценке использования ЧПУ в сравнении с традиционными методами производства пружин. страница новостей компании , в котором документированы реальные примеры производства.
Машины для навивки пружин с ЧПУ надежны, но их точность зависит от некоторых правил технического обслуживания. Важнейшими контрольными точками являются подающие ролики, направляющие, система смазки, серводвигатели и электрический шкаф. Подающие ролики со временем изнашиваются, и их следует проверять каждый месяц на наличие плоских пятен и износа канавок. Направляющие нуждаются в чистой смазке для поддержания точности позиционирования оси. Необходимо регулярно выполнять резервное копирование системы управления, чтобы не потерять рецепты программы и параметры калибровки.
Пропуск этих шагов не приводит к немедленной поломке машины, но постепенно снижает стабильность размеров. Наиболее распространенные проблемы ремонта намоточных станков с ЧПУ, такие как неравномерный шаг или колебание внешнего диаметра, чаще всего связаны с изношенными подающими роликами или ослабленной направляющей, а не с электронной системой управления. Поэтому хорошее техническое обслуживание является прямой инвестицией в качество продукции.
Машины для навивки пружин с ЧПУ используются практически в каждом продукте, в котором используется пружина. Тремя крупнейшими по объему прикладными блоками являются автомобильные и мобильные компоненты, электротехника и медицинское оборудование. В автомобильном секторе пружины подвески, клапанные пружины, возвратные пружины тормозов и пружины седел производятся очень большими партиями, что делает особенно ценными скорость переналадки и многоосевую мощность намоточных станков с ЧПУ. Сегмент мобильных и автомобильных приложений также требует строгого отслеживания, а станки с ЧПУ могут регистрировать производственные параметры для каждой партии, что поддерживает документацию по качеству. В электротехнике требуются небольшие прецизионные пружины для переключателей, разъемов и реле, где диаметр провода обычно менее 1,0 мм и необходима чистая резка.
Пружины для медицинских устройств идут еще дальше в точности, часто требуя, чтобы концы были без заусенцев и имели точные механические свойства. В этих случаях 5-осевой или 6/7-осевой станок обеспечивает движение инструмента, необходимое для изготовления сложных концевых крюков без вторичных операций. Аналогичные требования предъявляются к аэрокосмическому и телекоммуникационному секторам, но с меньшими партиями и более экзотическими материалами проводов. Подробную информацию о том, как пружинное оборудование обслуживает линии по производству автомобилей, см. в нашем обзоре приложений для мобильность и автомобилестроение . Машина с большей емкостью проволоки, такая как 6/7-осевая намоточная машина TK-760, охватывает более широкий диапазон диаметров, типичный для поставщиков промышленного оборудования.
 TK-760 6/7-осевой станок для навивки пружин с ЧПУ для толстой проволоки Имея 6 или 7 осей, охватывающих проволоку диаметром 6,0–7,0 мм, этот станок обрабатывает сложные концевые крюки и различные типы резки, что делает его незаменимым для медицинских, аэрокосмических и промышленных пружин, требующих точности и универсальности. Посмотреть продукт →
Даже при использовании хорошего станка для навивки пружин с ЧПУ проблемы с качеством могут возникнуть при изменении условий станка, инструмента или проволоки. Их решение требует систематического порядка проверок: сначала проверьте качество проволоки, затем осмотрите механическую настройку и, наконец, просмотрите параметры программы. В таблице ниже перечислены наиболее часто встречающиеся проблемы и стандартный подход к их устранению, используемый сервисными инженерами.
| Дефект | Наиболее вероятная причина | Корректирующие действия |
|---|---|---|
| Внешний диаметр слишком большой или слишком маленький | Точка намотки изношена или смещена | Переустановите точку навивки и проверьте диаметр испытательной пружины. |
| Высота тона меняется в зависимости от весны | Проскальзывание подающего ролика или износ инструмента подачи | Замените подающие ролики, проверьте контактную поверхность инструмента шага. |
| Провод часто рвется | Неправильная настройка выпрямителя или твердость материала. | Уменьшите давление выпрямителя, проверьте прочность проволоки на растяжение. |
| Отрезанный конец погнут или порван | Режущее лезвие затупилось или неправильно выбрано время среза. | Заточите или замените лезвие, отрегулируйте синхронизацию оси сдвига. |
| Первые детали после установки выходят за пределы допуска | Программа не оптимизирована для пружинения проволоки | Отрегулируйте значения компенсации в системе управления. |
Основное отличие заключается в том, как создается и контролируется движение. Механическая машина использует кулачки, шестерни и концевые выключатели, поэтому изменение конструкции пружины означает замену физических кулачков и упоров. Станок с ЧПУ использует серводвигатели для каждой оси, и каждое движение определяется числовыми значениями программы. Это обеспечивает более простую перенастройку, более высокую повторяемость и возможность изготавливать пружины сложной формы, чего не может сделать механическая машина.
Для прямых пружин сжатия с плоскими закрытыми концами и без особых изгибов 3-осевой станок является экономичным выбором. Выберите 5 осей, если вам нужно изготавливать пружины с точными концевыми крючками, переменным расстоянием между витками или более сложными последовательностями резки и формовки. Выбирайте от 6 до 7 осей, если ассортимент продукции широк и вам нужна максимальная гибкость позиционирования инструмента при работе с более толстой проволокой.
Станок может обрабатывать любую проволоку, которую можно свернуть и разрезать с помощью имеющегося инструмента. Типичные материалы включают закаленную в масле пружинную сталь, проволоку из твердотянутой углеродистой стали, проволоку из нержавеющей стали, фосфористую бронзу, бериллиевую медь и музыкальную проволоку. Основными ограничениями являются диапазон диаметров проволоки станка и твердость материала. Для некоторых высокопрочных сплавов проволоки требуются твердосплавные подающие ролики и инструменты для достижения приемлемого срока службы инструмента.
Для конструкции, в которой используется проволока одинакового диаметра и одинаковое расположение инструментов, переключение сводится к загрузке сохраненной программы и размещению двух или трех инструментов; это занимает от 5 до 15 минут. Если диаметр проволоки изменится или потребуется другой инструмент, подождите от 20 до 40 минут в зависимости от доступа к машине. Это по-прежнему значительно быстрее, чем на механической машине, где необходимо устанавливать и выравнивать новые кулачки.
Да, с правильным набором инструментов и достаточным количеством осей. Пружинам сжатия требуется точка навивки, центральный штифт или оправка и инструмент для подачи. Пружинам растяжения требуются дополнительные инструменты для формирования концевых крюков, поэтому обычно рекомендуется использовать 5-осевой станок. Торсионные пружины с прямыми опорами нуждаются в приспособлениях для сгибания опор. Один 5-осевой или 6/7-осевой станок может обрабатывать все три семейства пружин, если диапазон диаметров проволоки соответствует вашим деталям.
Следите за тем, чтобы подающие ролики были чистыми и правильно прижатыми, убедитесь, что выпрямитель проволоки настроен на фактический диаметр проволоки, и используйте правильно натянутую стойку подачи проволоки, чтобы предотвратить неравномерное протягивание проволоки. Также периодически проверяйте канавку подающего ролика; изношенная канавка изменяет эффективный диаметр подачи и вызывает ошибки длины. Контроль соответствия первой детали каждой смены запрограммированной длине позволяет выявить дрейф до того, как она станет металлоломом.
ТК12120 TK-12120 12-осевая машина для намотки пружин с ЧПУ...
Смотрите подробности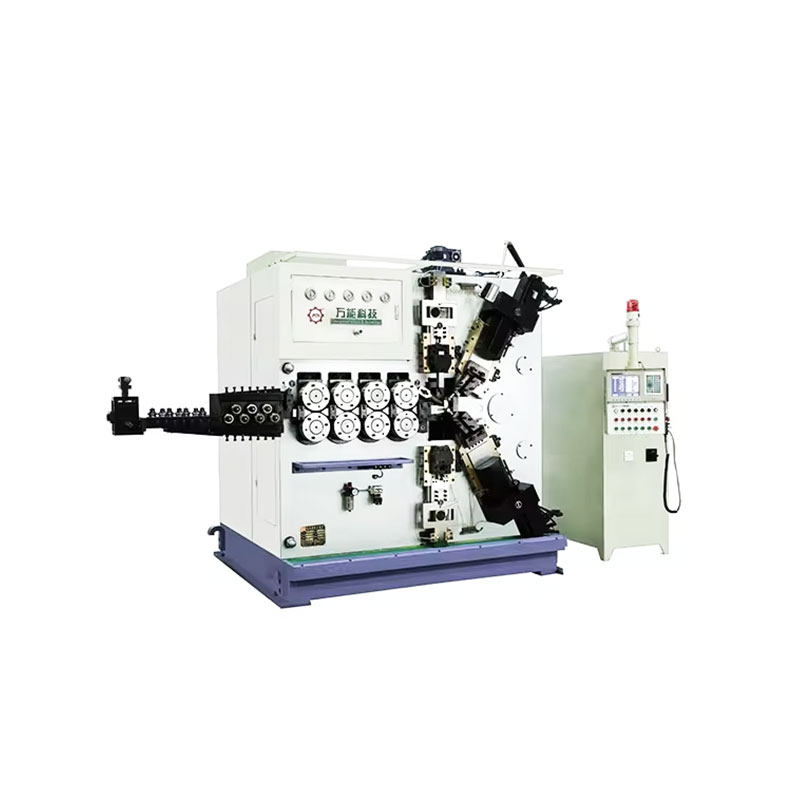
ТК-6160 Пружинно-прокатный станок с ЧПУ TK-6160...
Смотрите подробности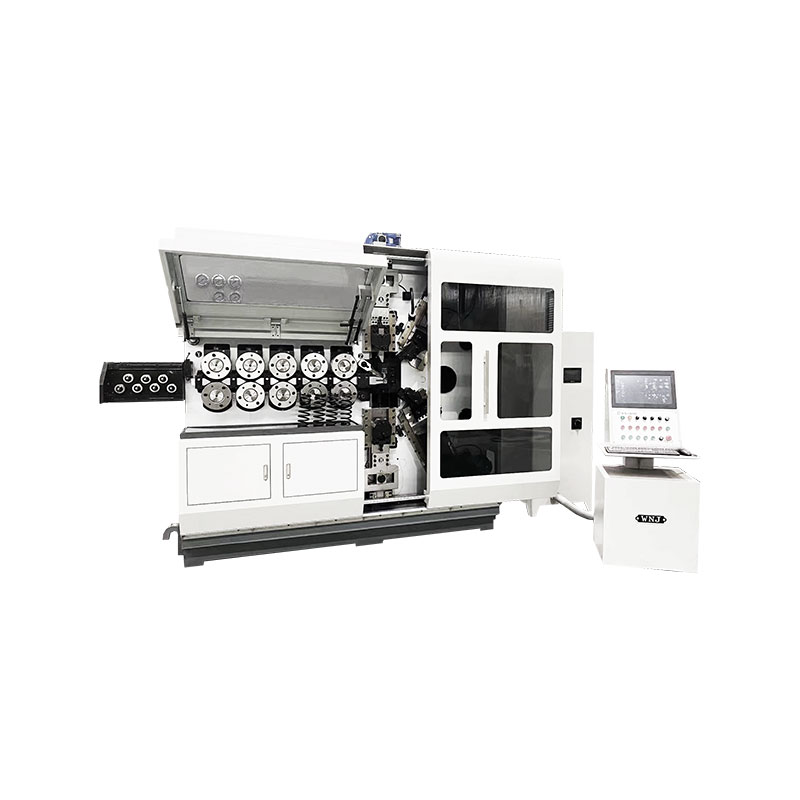
ТК-6120 Пружинно-прокатный станок с ЧПУ TK-6120...
Смотрите подробности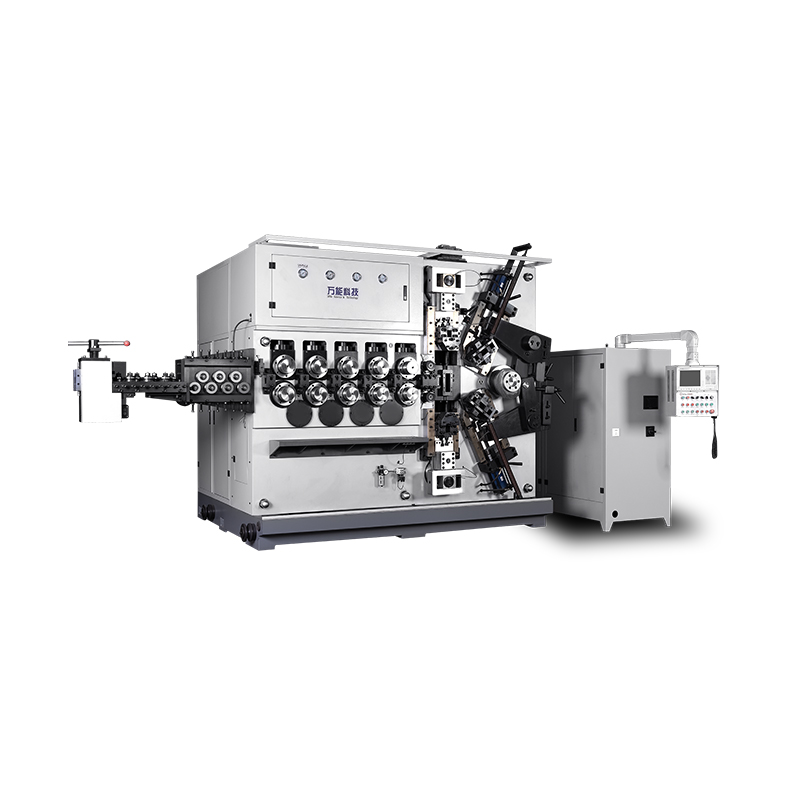
ТК-5200 TK-5200 5-осевой станок для намотки пружин с ЧПУ ...
Смотрите подробностиМобильный QR-код
 中文简体
 英语
 俄语
 西班牙语